Продукция
-
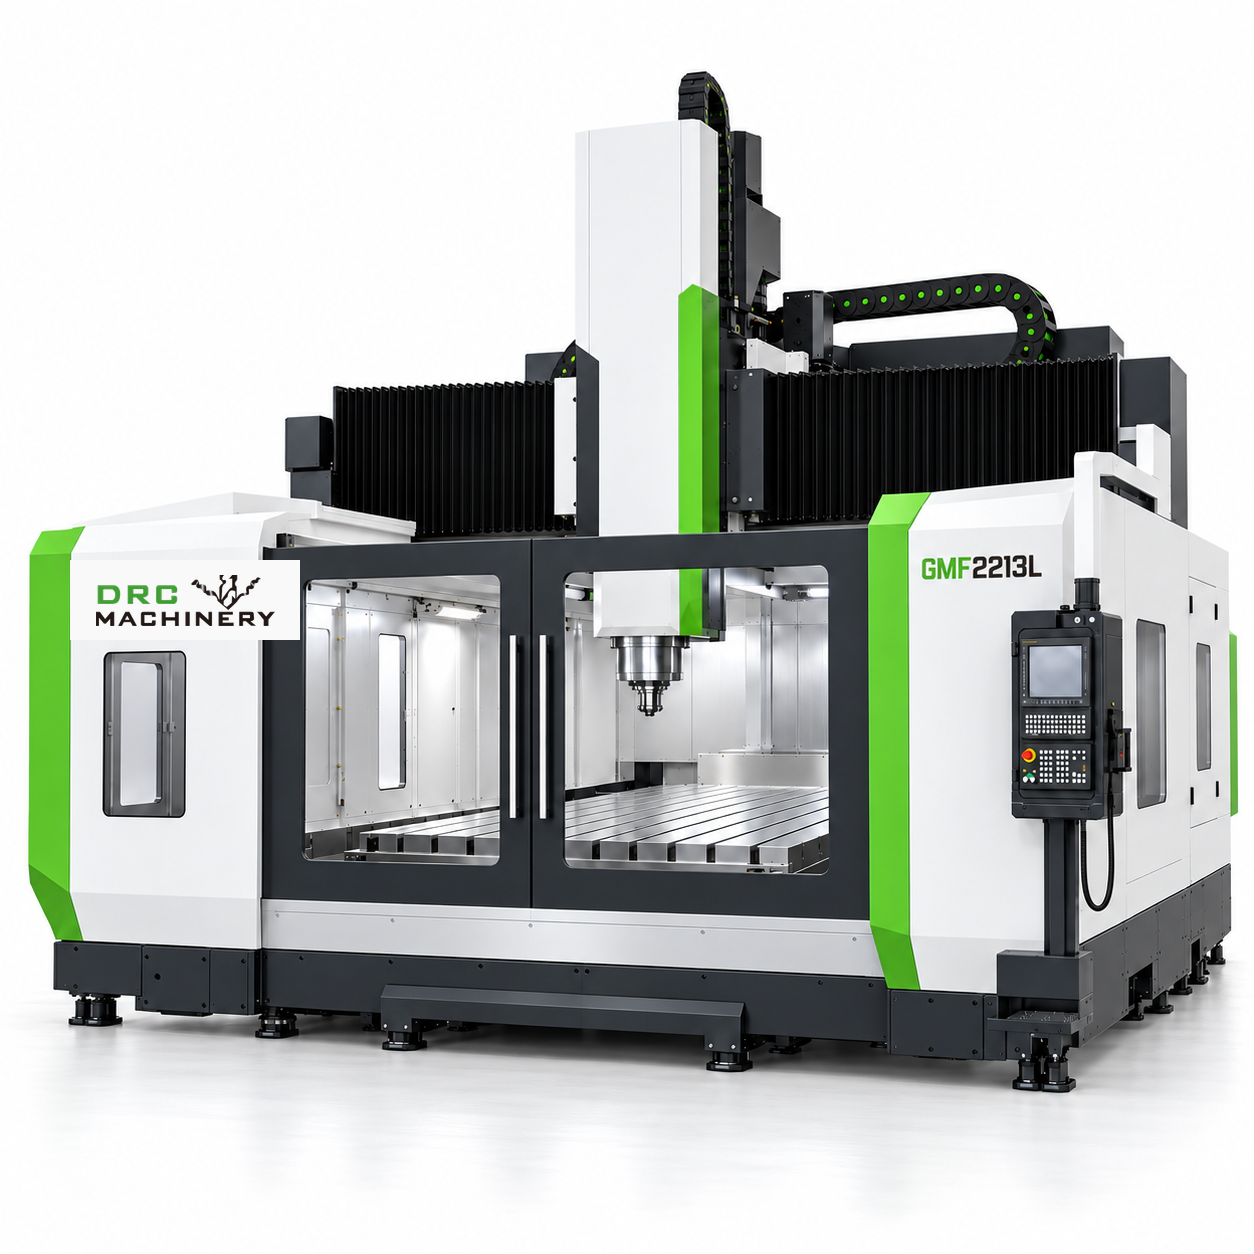
Портальный обрабатывающий центр GMF2213L
-
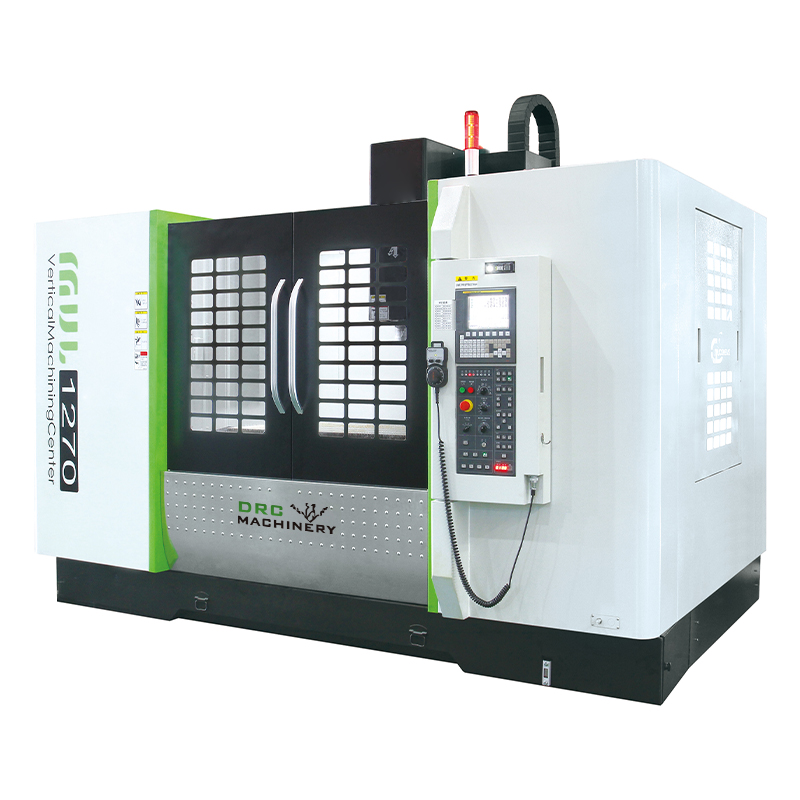
Вертикальный обрабатывающий центр MVL1270E
-
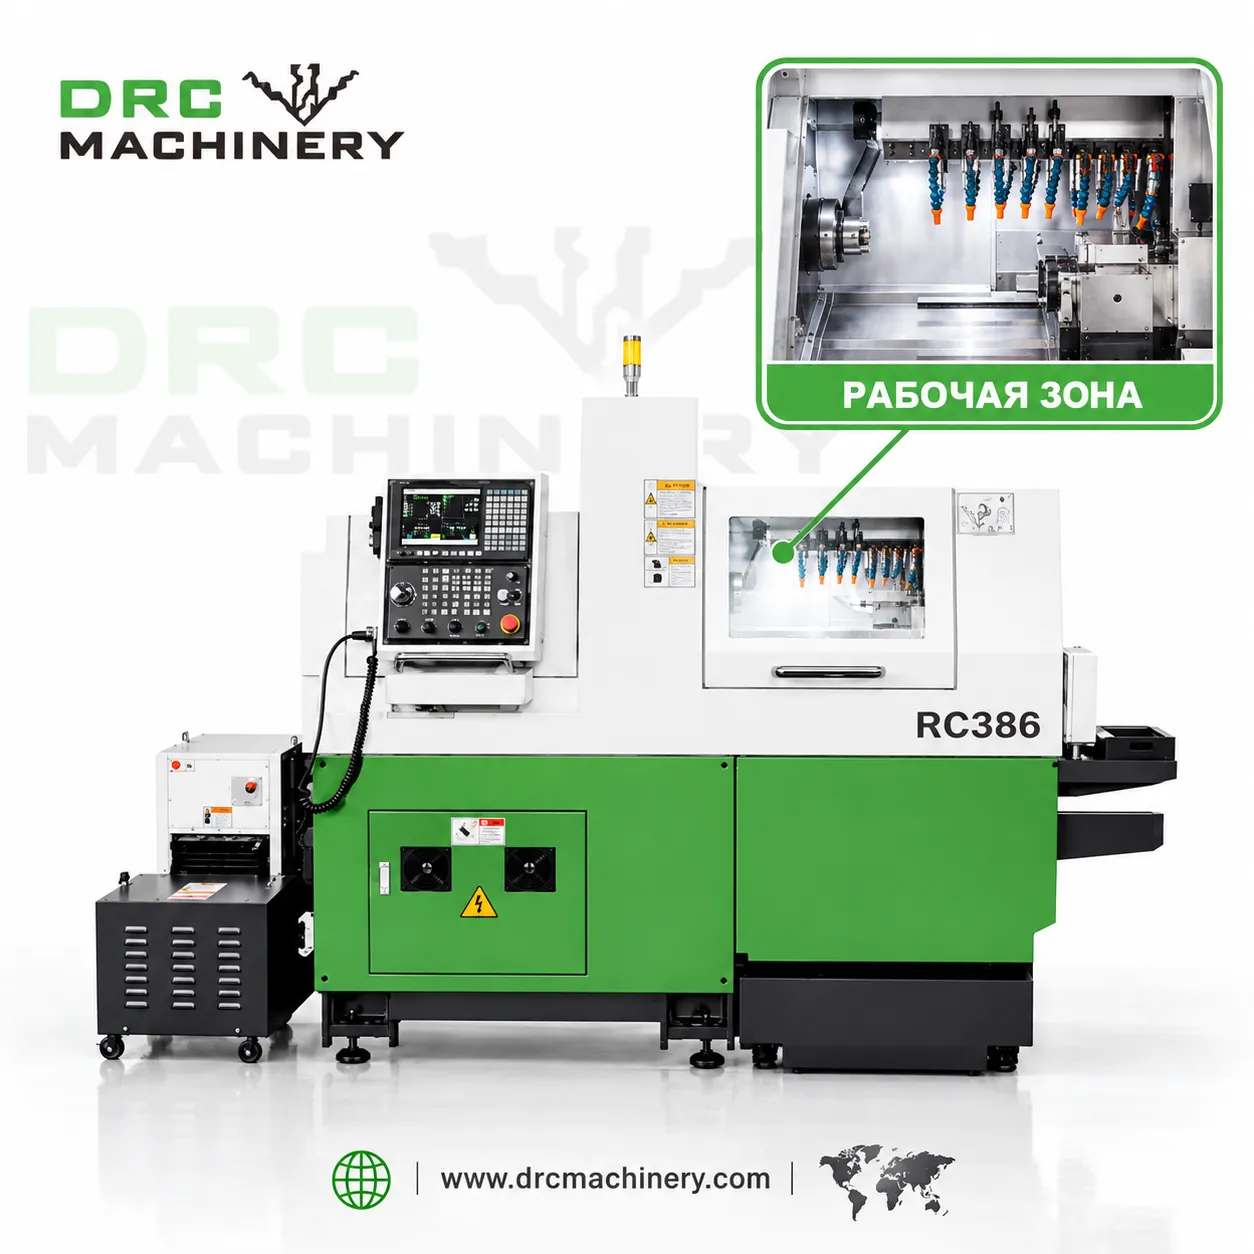
Токарный центр с ЧПУ RC386
-
VMC1580-Высокоточный вертикальный обрабатывающий центр VMC1580
-
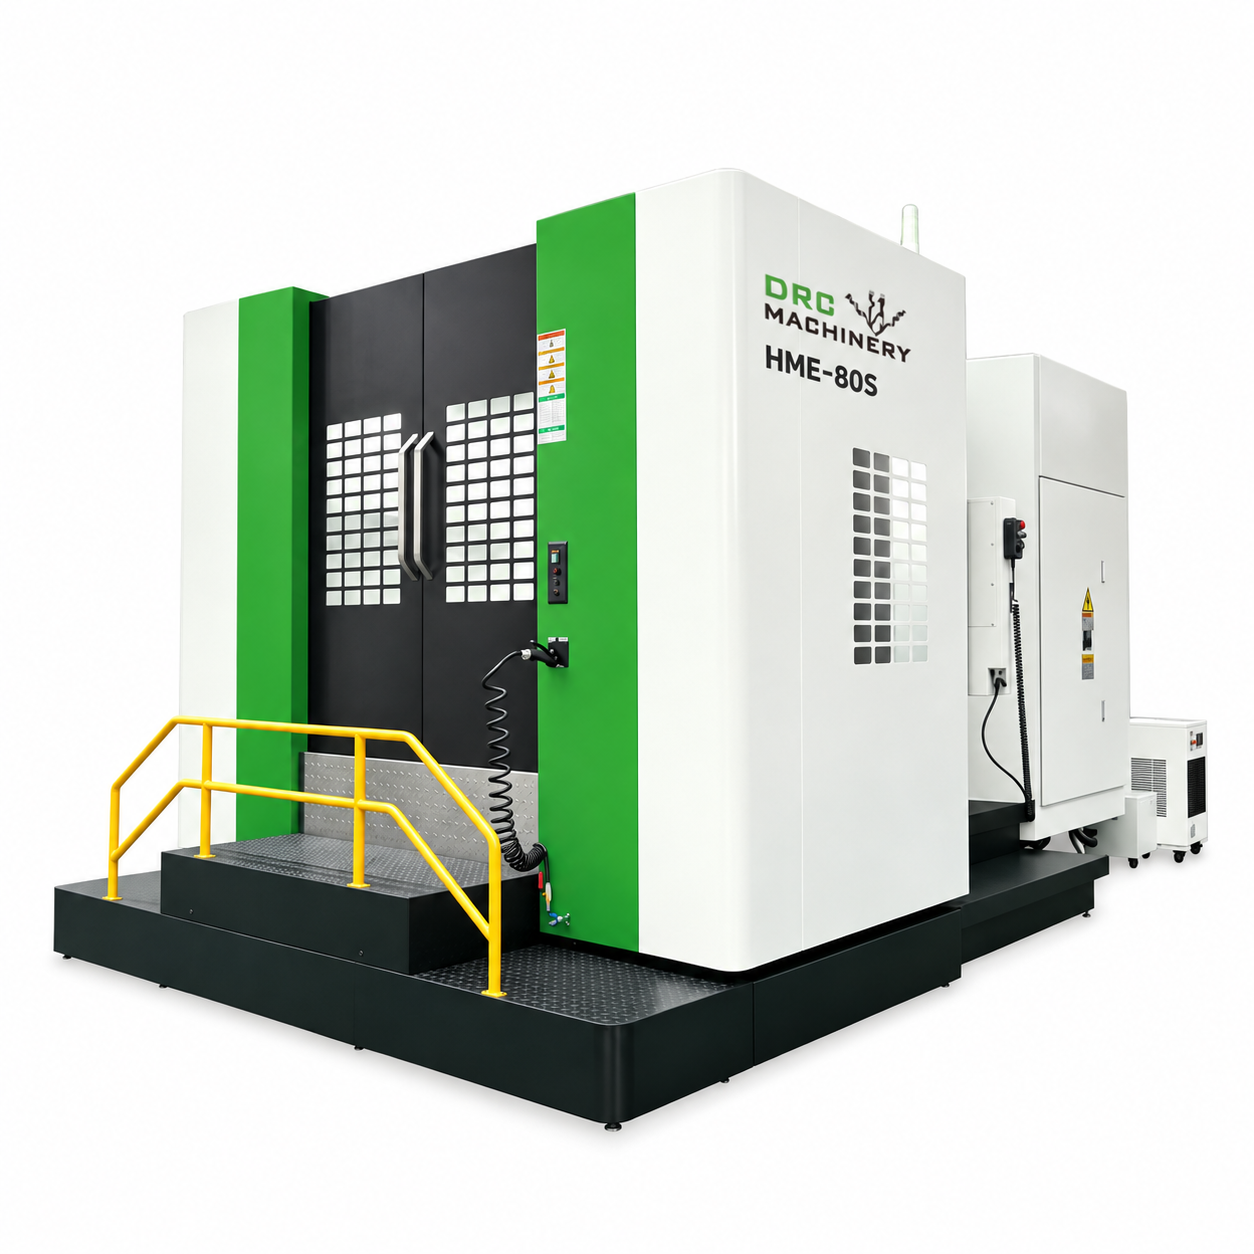
Горизонтальный обрабатывающий центр HME-80S
-
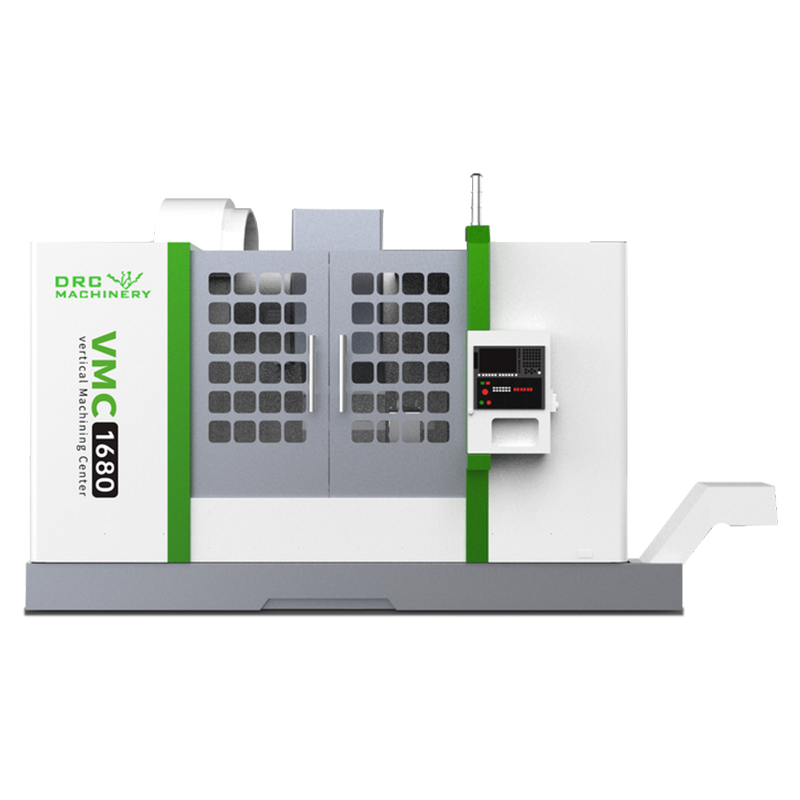
VMC1680 Большой обрабатывающий центр
-
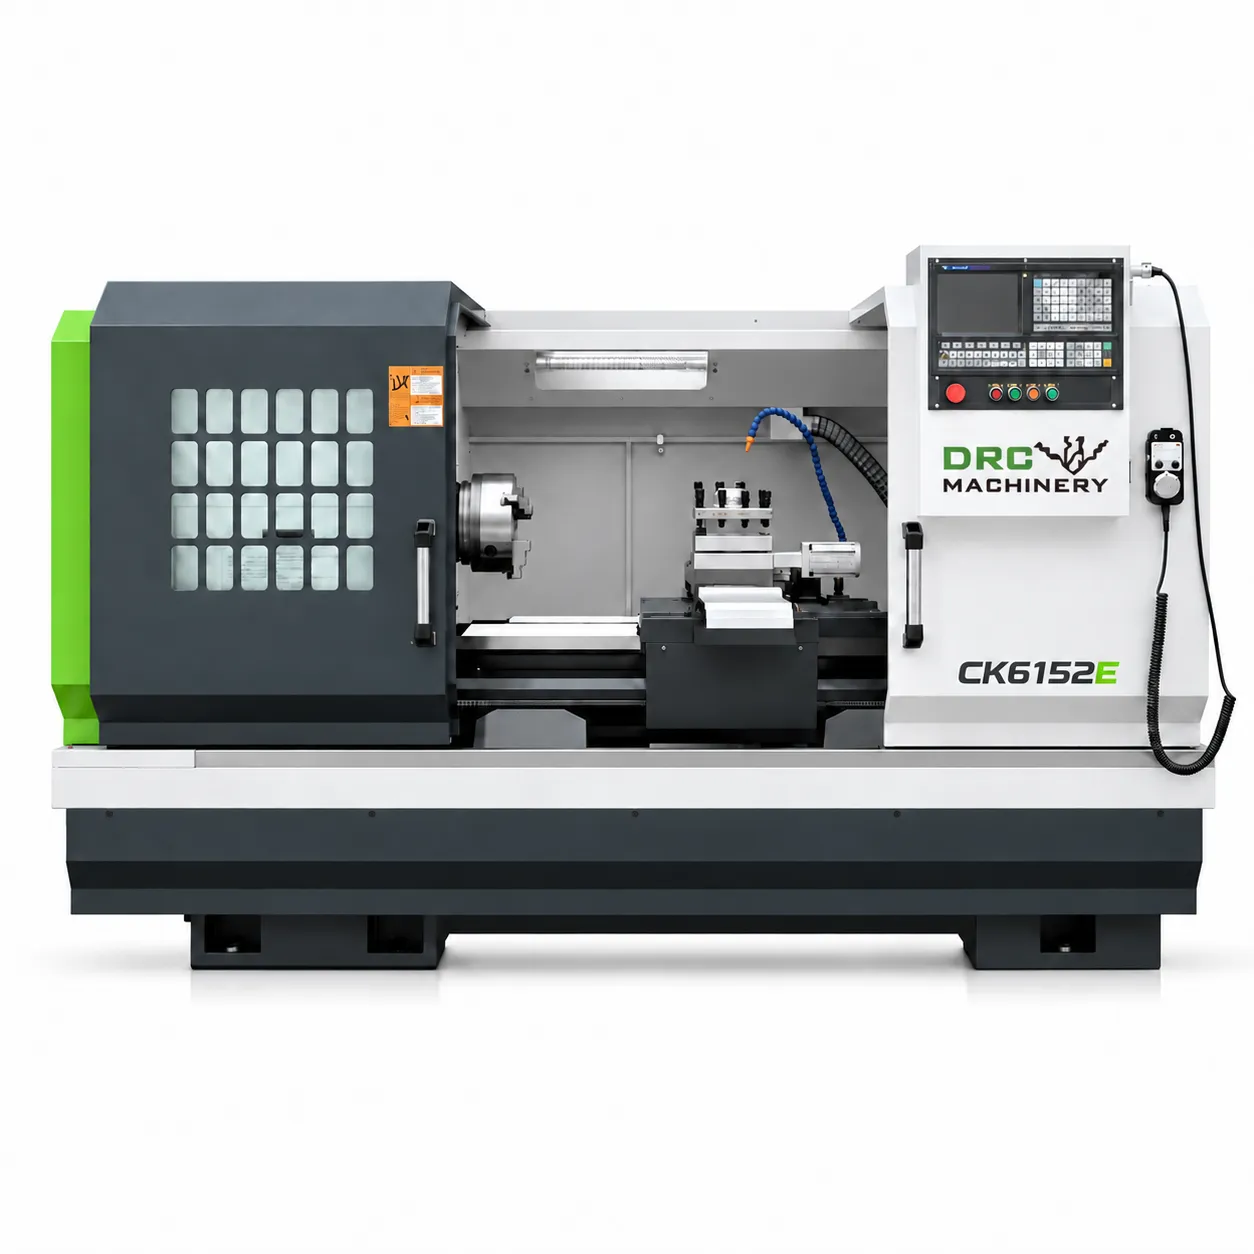
Горизонтальный токарный станок CK6152E
-
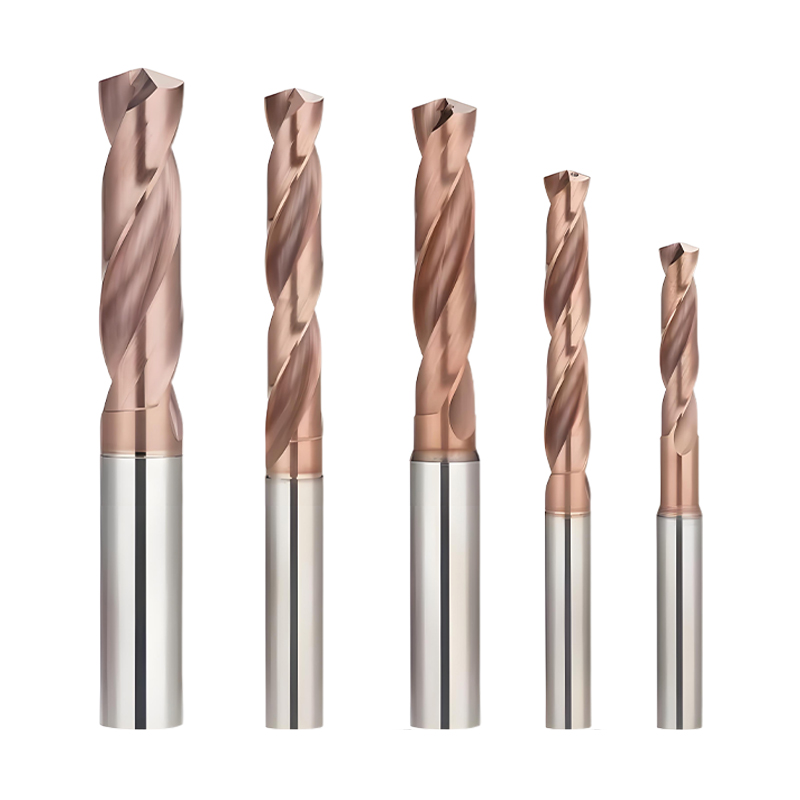
твердосплавные сверла с внешним охлаждением диаметром 6.7 мм
-
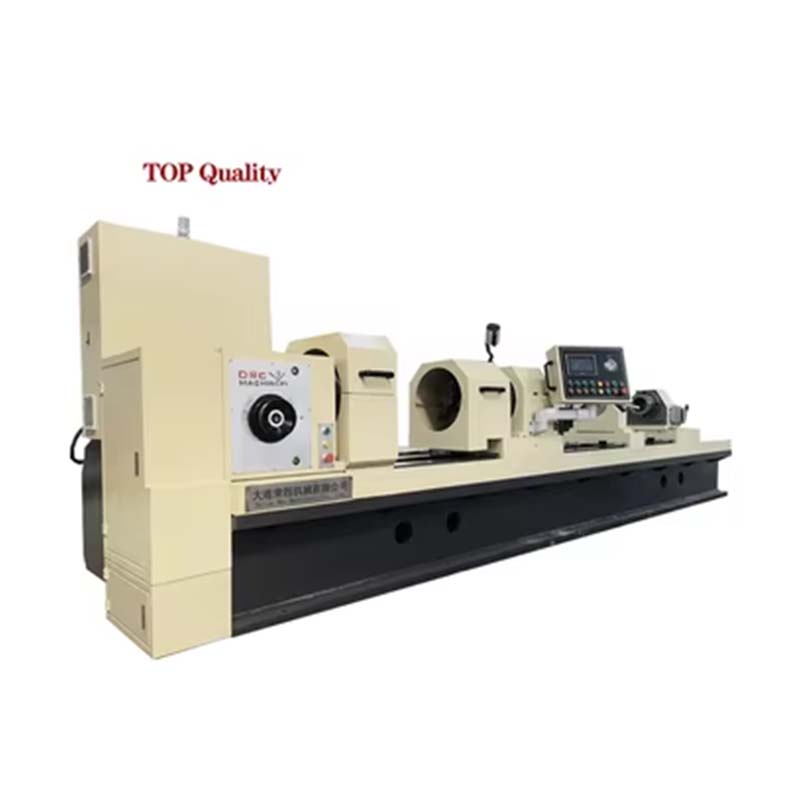
Станок для сверления глубоких отверстий
-
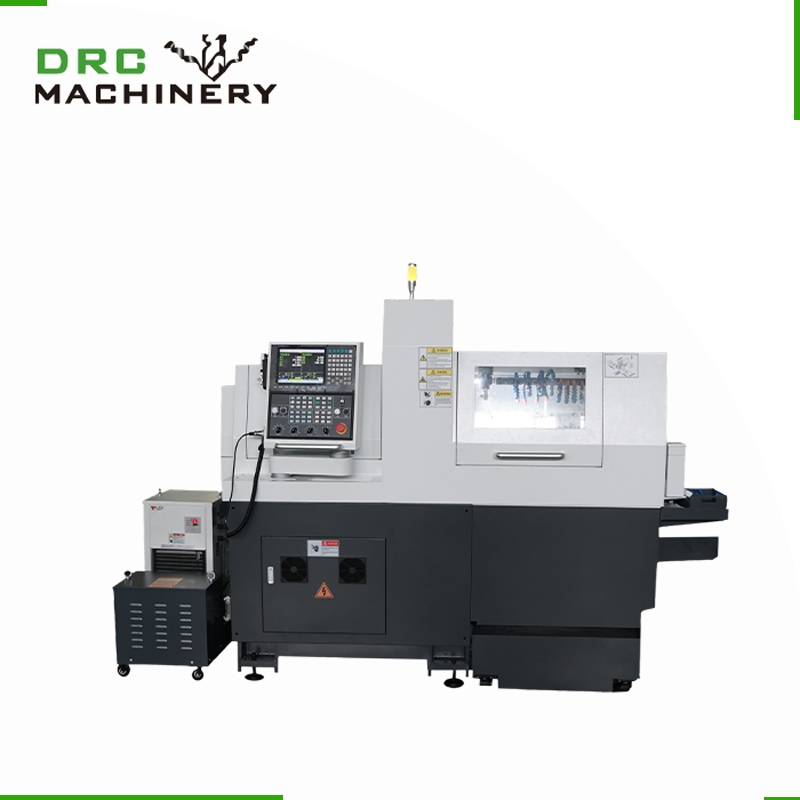
Токарный автомат швейцарского типа RC265 с ЧПУ
-
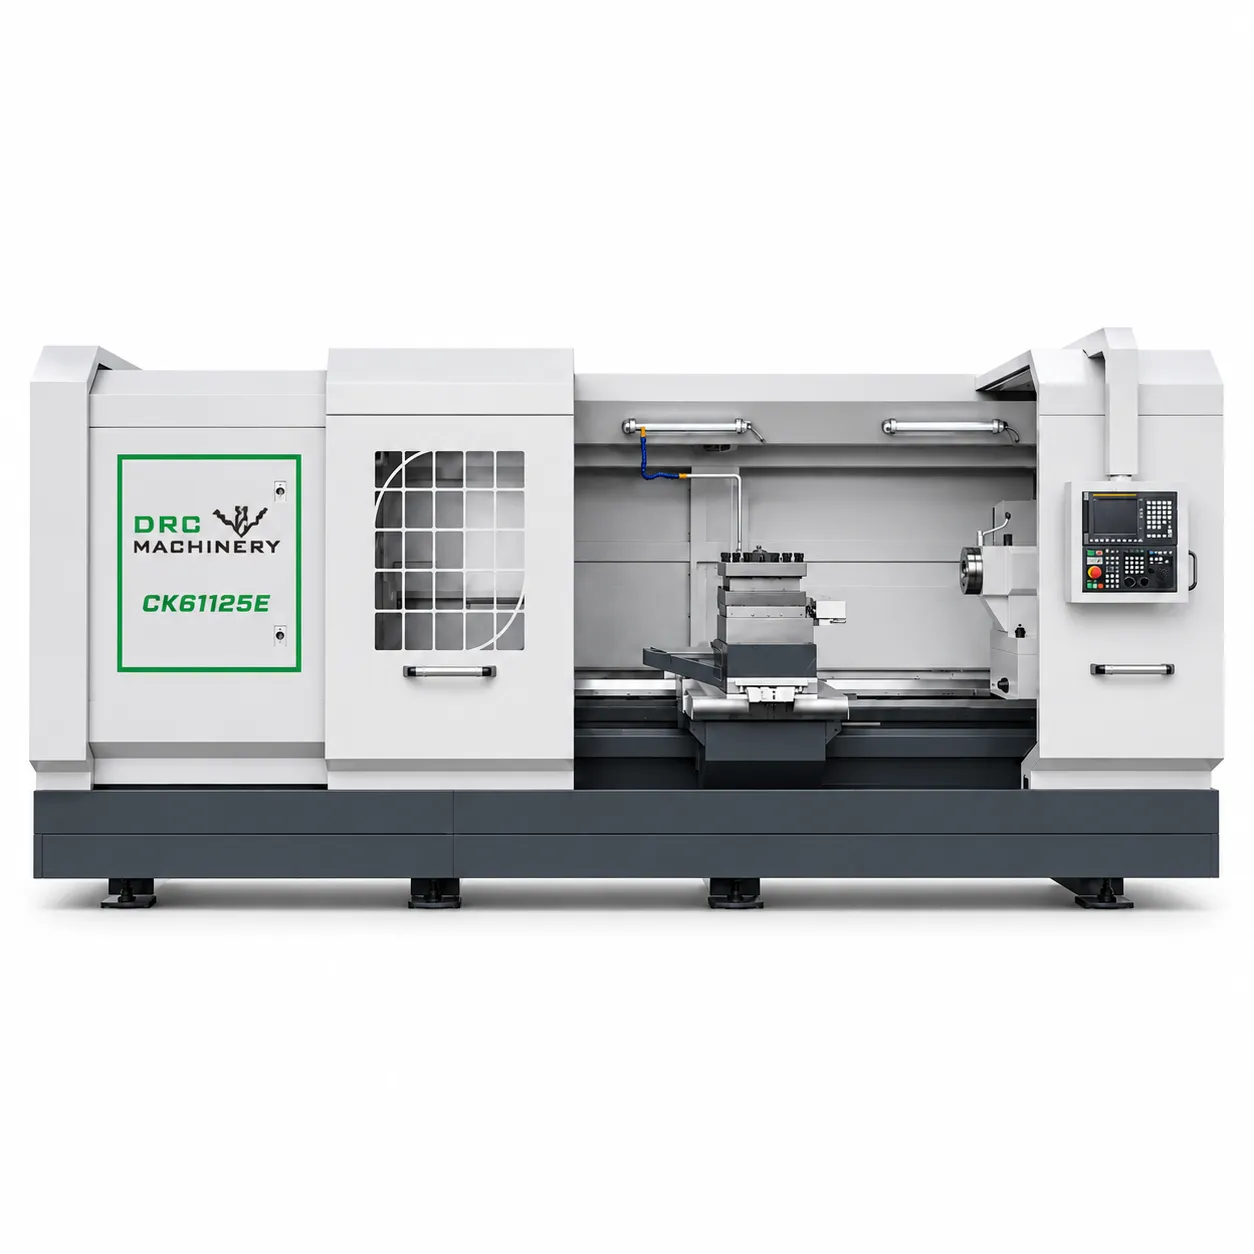
Горизонтальный токарный станок CK61125E
-
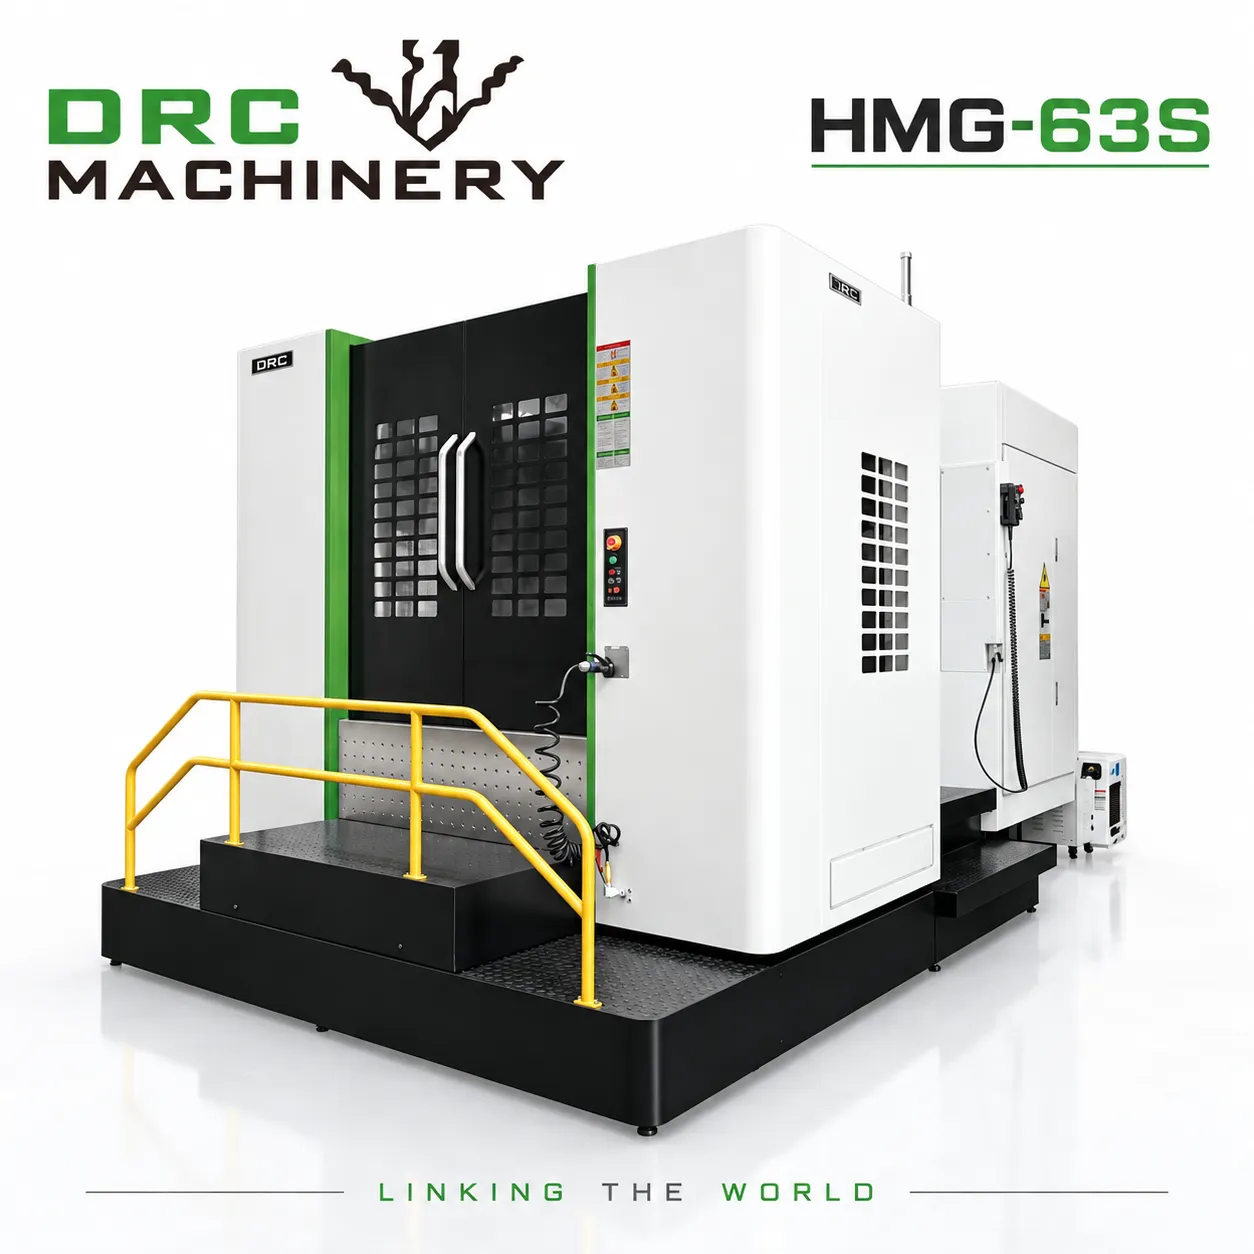
Горизонтальный обрабатывающий центр HMG-63S
-
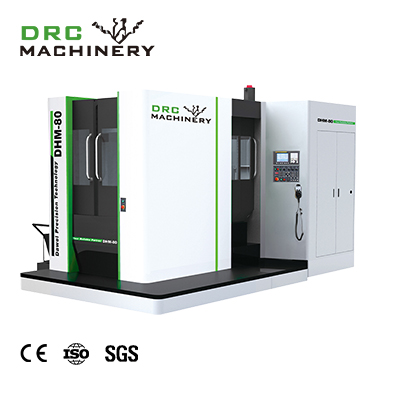
Горизонтальный обрабатывающий центр DRC DHM80
-
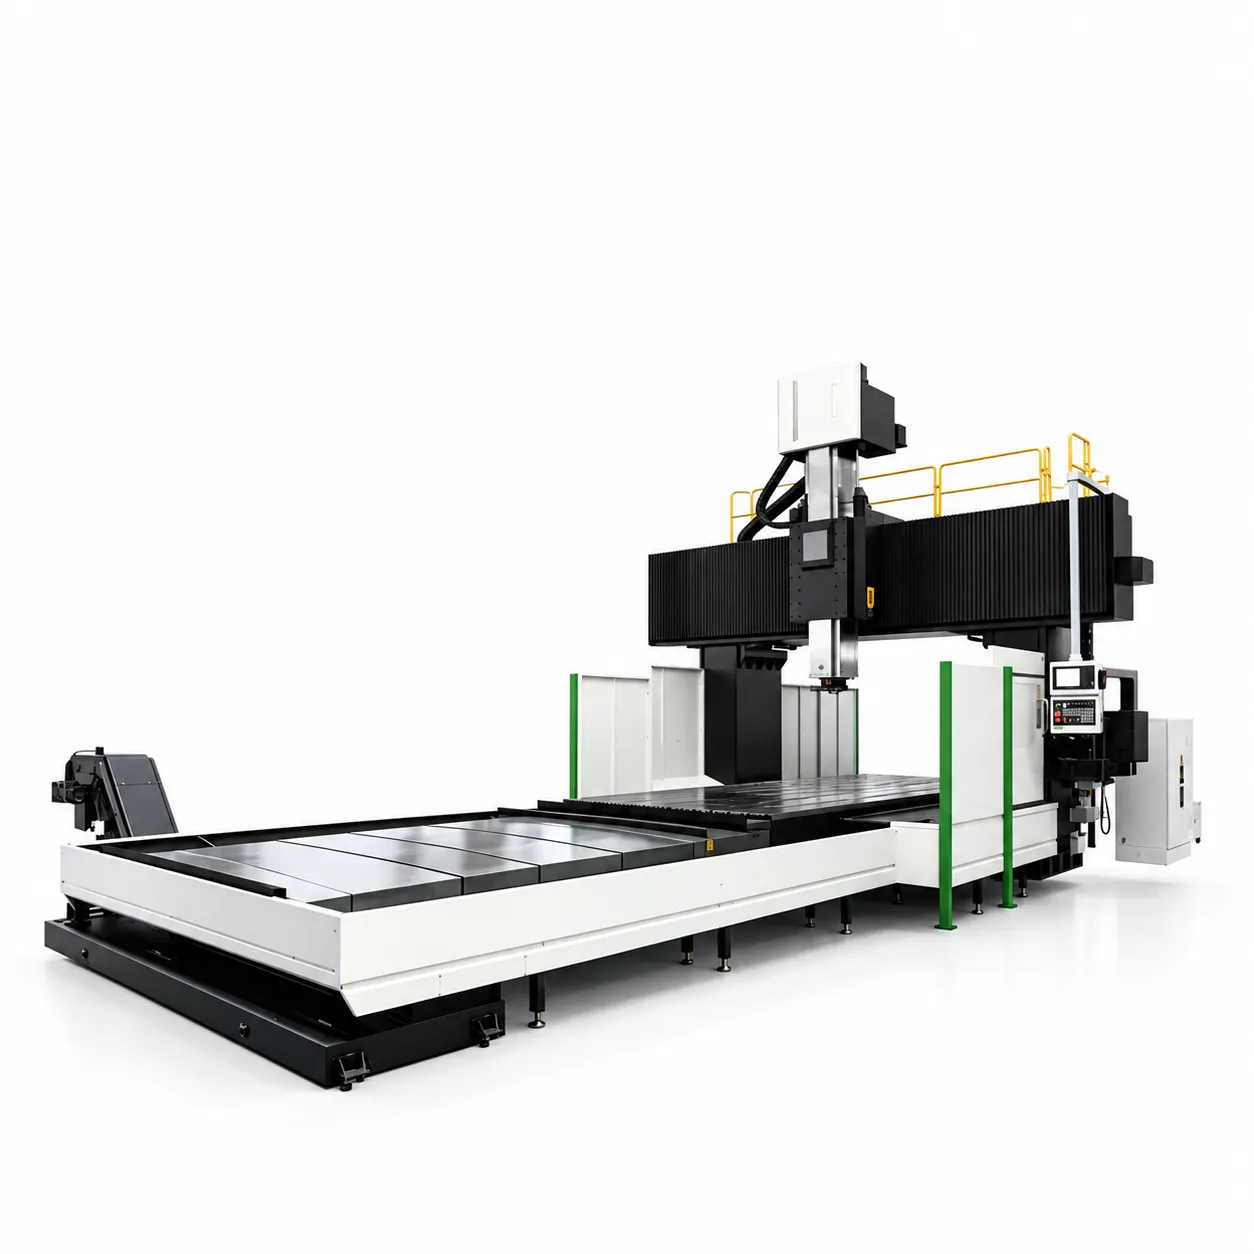
Портальный фрезерный центр GMF6034LX
-
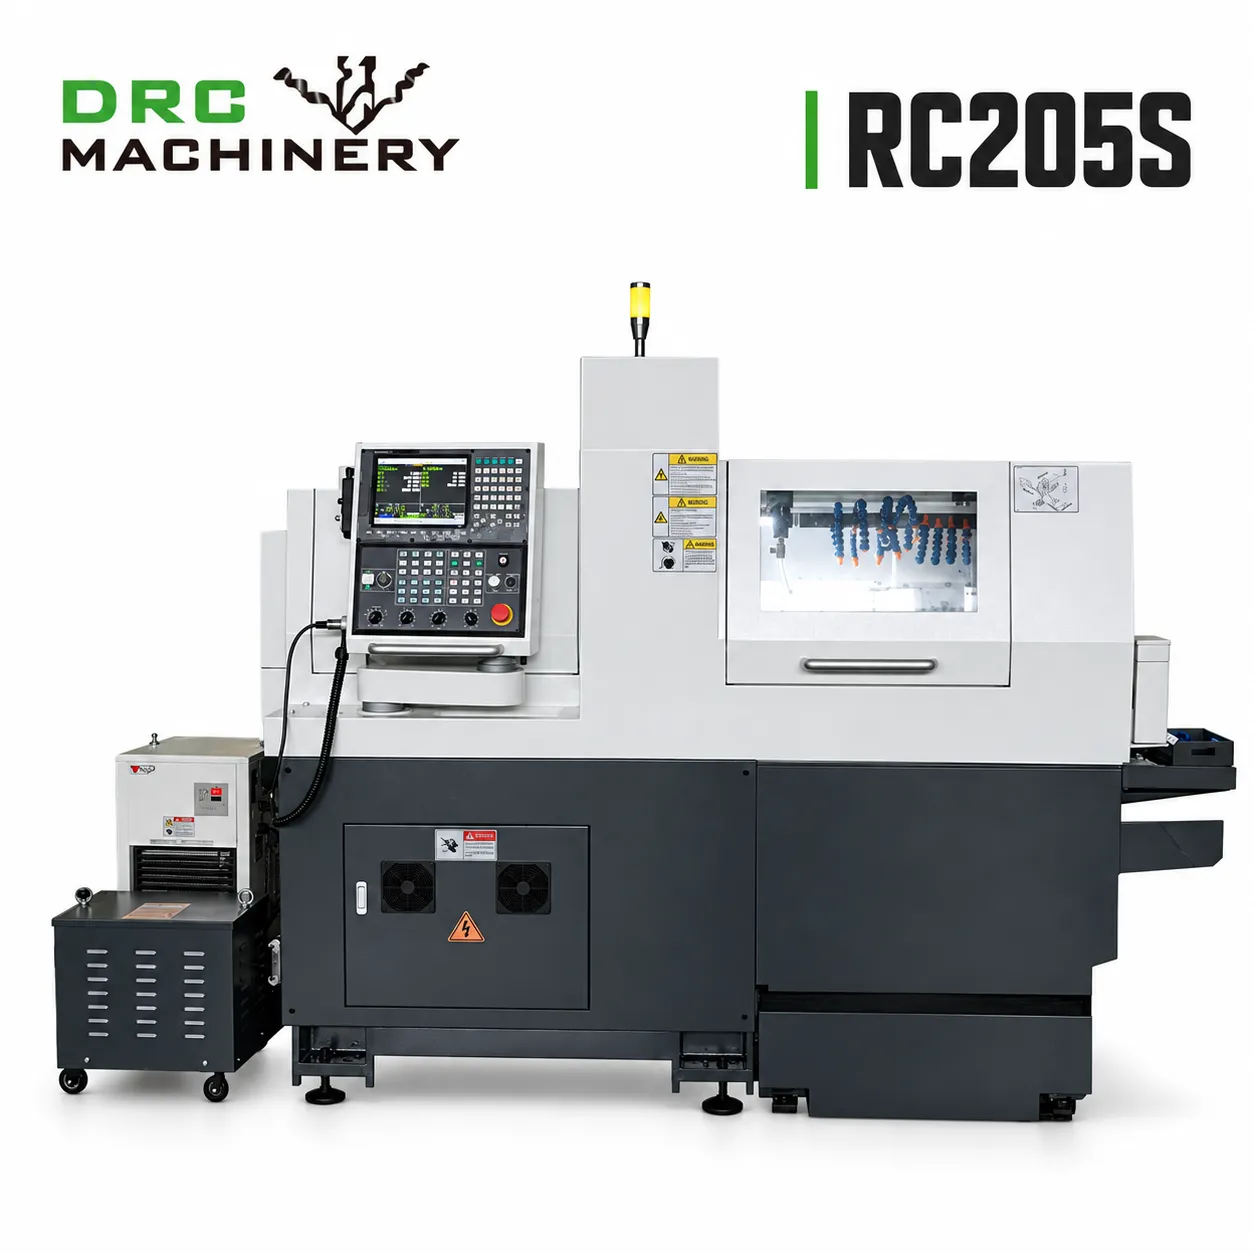
Токарный центр с ЧПУ RC205S
-
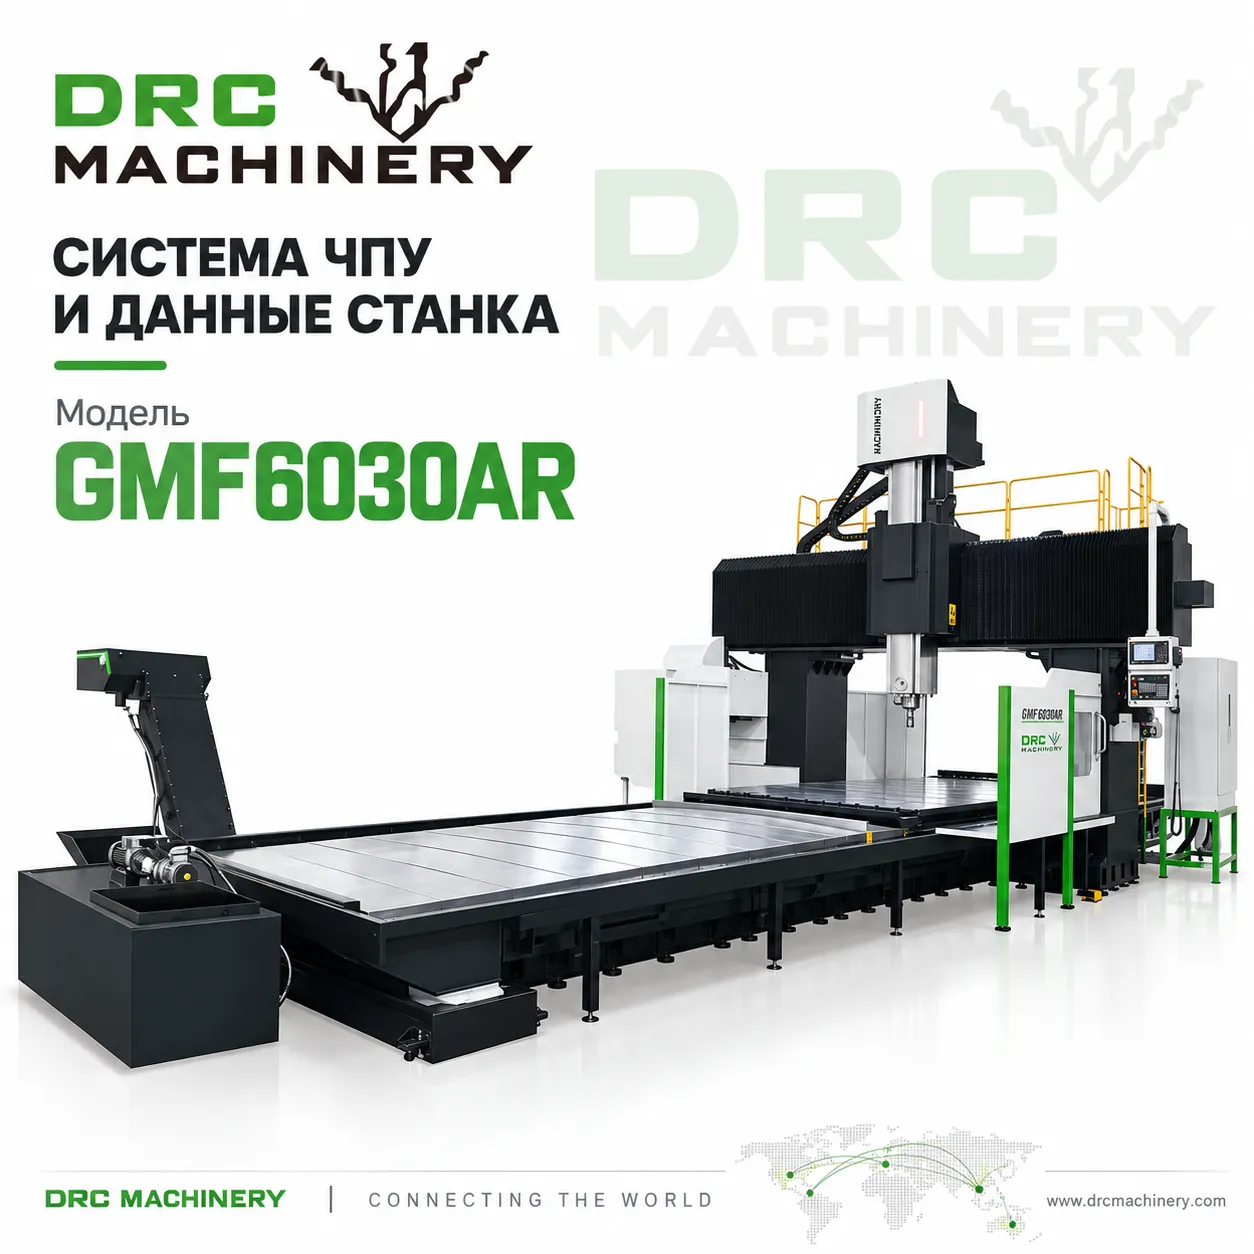
Портальный фрезерный центр GMF6030AR
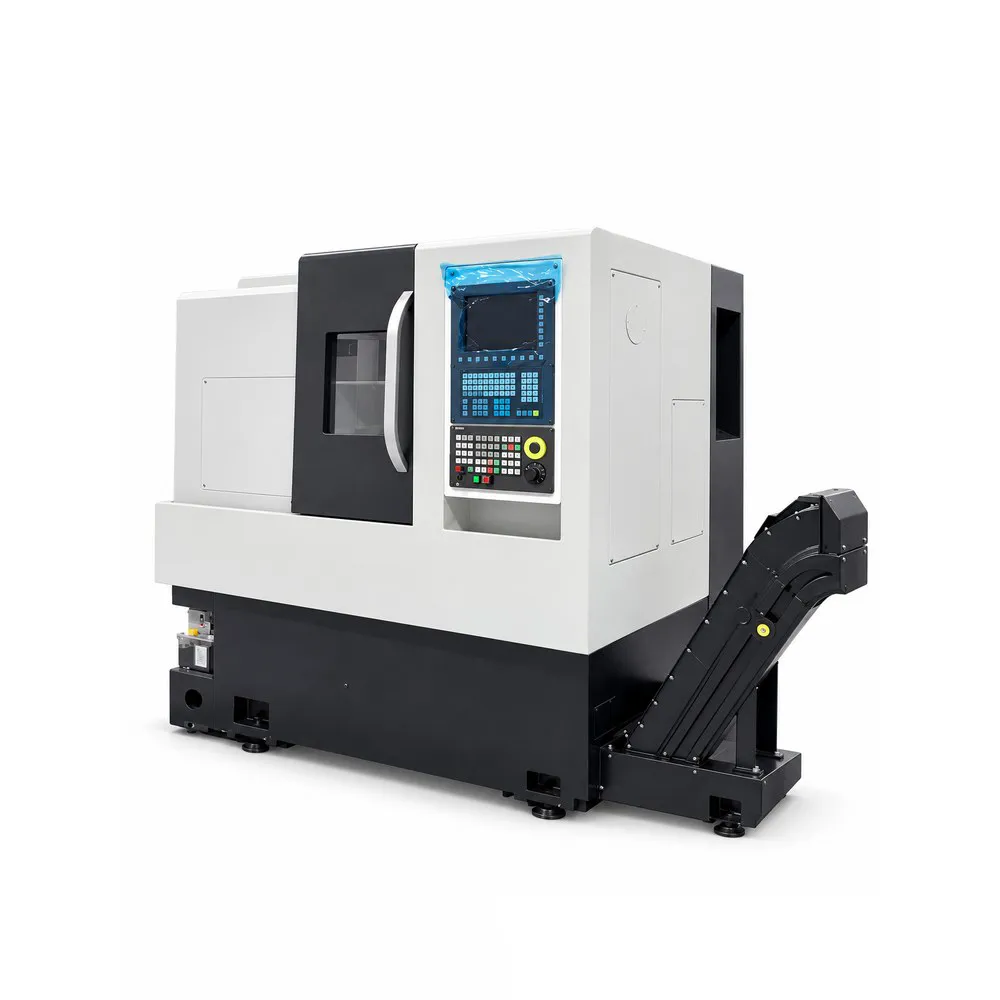
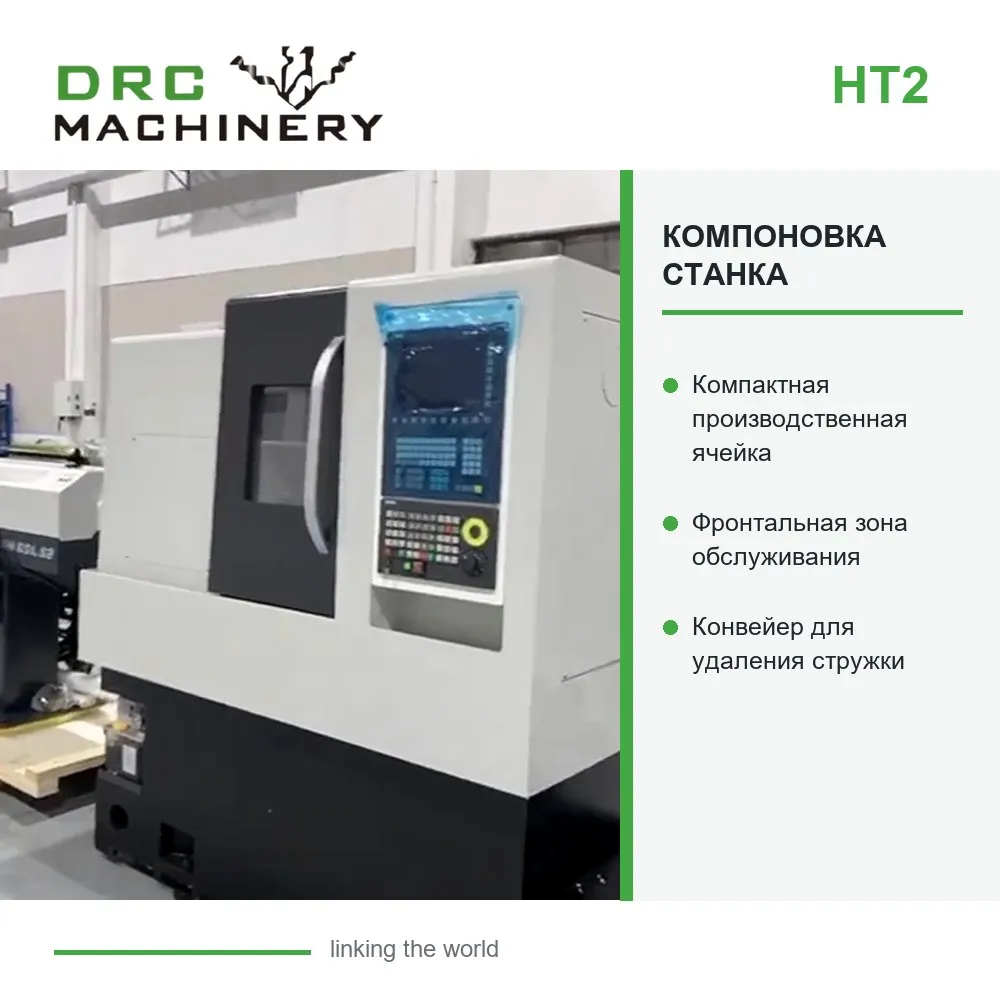
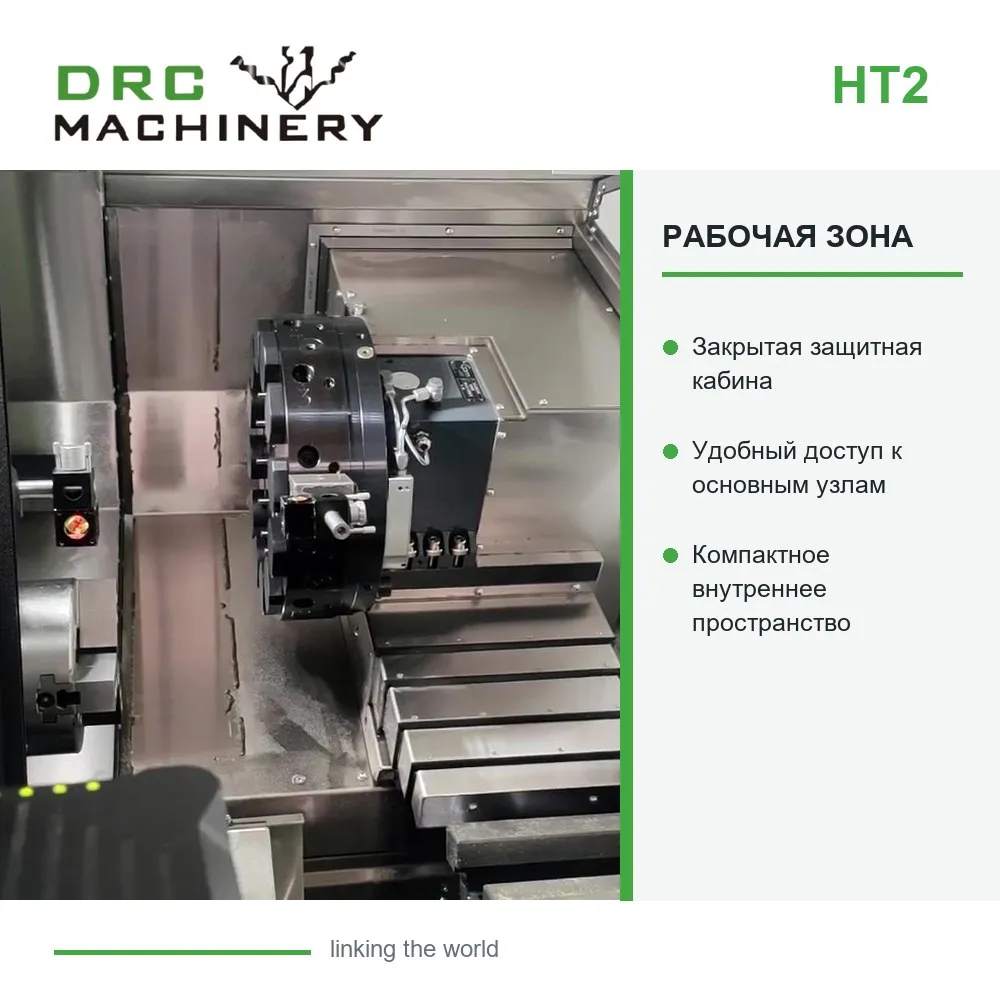
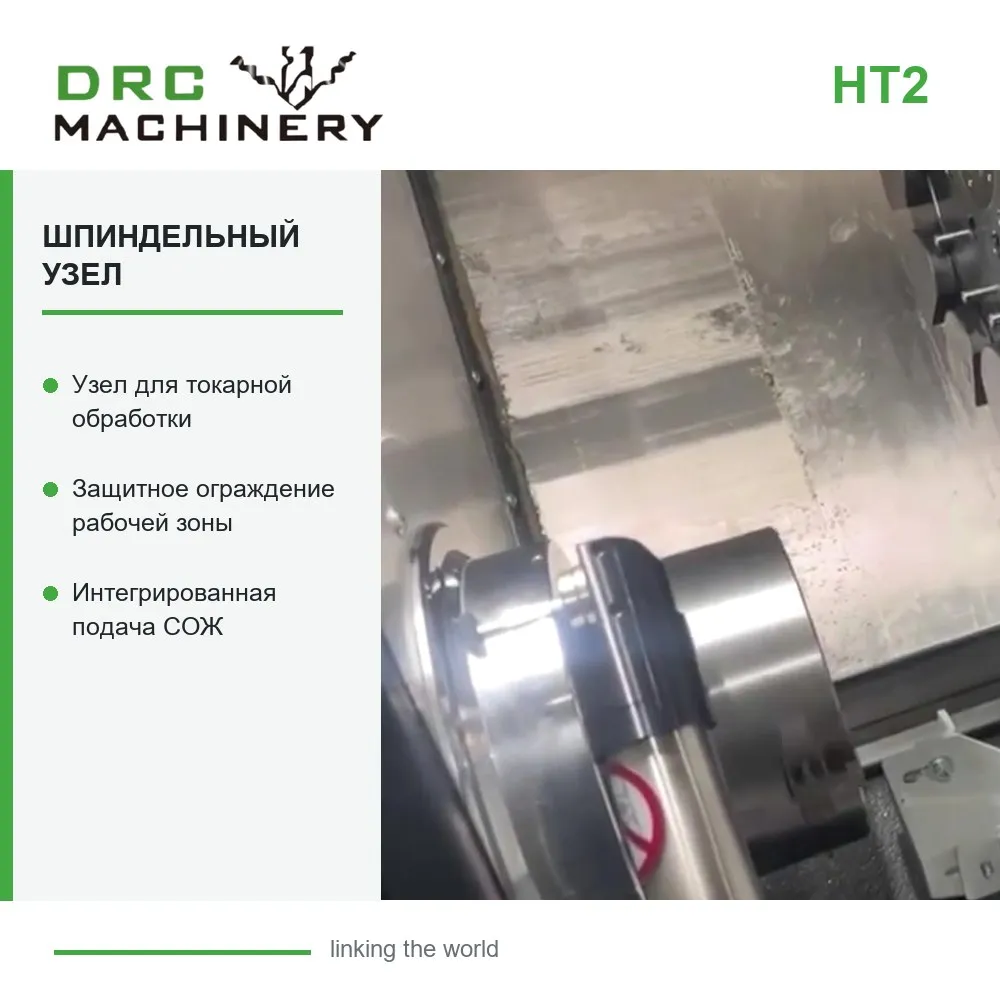
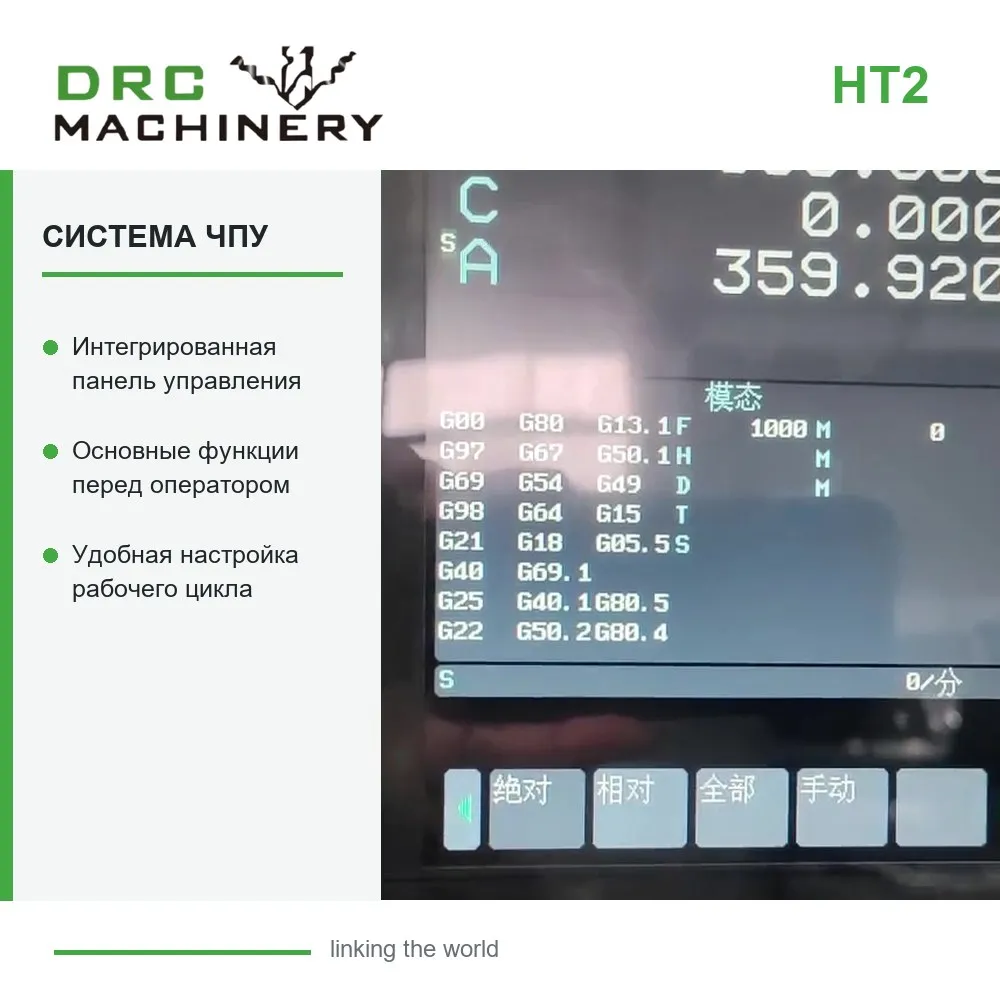
Токарный станок с ЧПУ HT2 с наклонной станиной
Основные преимущества HT2 HT2 — токарный центр для стабильной обработки деталей в производственных условиях. Наклонная компоновка рабочей зоны упрощает удаление стружки и доступ к инструменту по сравнению с обычной плоской компоновкой. Исполнение осей и инструментальной системы подтверждается дл...
Описание
маркер
Основные преимущества HT2
HT2 — токарный центр для стабильной обработки деталей в производственных условиях. Наклонная компоновка рабочей зоны упрощает удаление стружки и доступ к инструменту по сравнению с обычной плоской компоновкой. Исполнение осей и инструментальной системы подтверждается для конкретной версии станка.
Конструктивные особенности
- Станина: наклонная станина под углом 45° из высокопрочного чугуна, коробчатая конструкция, характеризуется высокой жесткостью и свободным отводом стружки
- Шпиндель: скомпонован на прецизионных радиально-упорных шариковых подшипниках, ременной привод, отличается малой вибрацией и низким уровнем шума
- Привод подач: высокоточные шариковые винтовые пары смонтированы с предварительным натягом, имеют непосредственное соединение с серводвигателем, характеризуются малым обратным люфтом
- Защита: полная защита направляющих по осям X и Z, полностью закрытая внешняя защита, предотвращает утечки охлаждающей жидкости
- Электрический шкаф: степень защиты IP54, охлаждение при помощи теплообменника, приспособлен для эксплуатации в суровых цеховых условиях
Технические характеристики HT2
Рабочая зона / размеры обработки
| Параметр | Значение | Единица изм. |
|---|---|---|
| Макс. диаметр обработки над станиной | φ520 | mm |
| Макс. диаметр вращения над салазками | φ260 | mm |
| Макс. диаметр точения | φ150 | mm |
| Рекомендуемый макс. диаметр точения | φ150 | mm |
| Макс. диаметр прохода прутка | φ41 | mm |
Перемещения
| Параметр | Значение | Единица изм. |
|---|---|---|
| Перемещение по оси X | 150 | mm |
| Перемещение по оси Z | 220 | mm |
Подачи и скорости
| Параметр | Значение | Единица изм. |
|---|---|---|
| Скорость быстрых перемещений по осям X/Z | 24/24 | m/min |
Рабочий стол
| Параметр | Значение | Единица изм. |
|---|---|---|
| Время зажима при делении 30° | 0.35 | s |
| Время без зажима при делении 30° | 0.12 | s |
Зажимные устройства
| Параметр | Значение | Единица изм. |
|---|---|---|
| Стандартный диаметр патрона | φ150 | mm |
| Управление патроном | двойное управление: ножная педаль + M-код | — |
Задняя бабка
| Параметр | Значение | Единица изм. |
|---|---|---|
| Тип задней бабки | гидравлическая задняя бабка с управлением M-кодом | — |
Шпиндель
| Параметр | Значение | Единица изм. |
|---|---|---|
| Тип носка шпинделя | A2-5 | — |
| Диаметр переднего подшипника шпинделя | φ90 | mm |
| Диаметр сквозного отверстия шпинделя | φ52 | mm |
| Мощность двигателя шпинделя (продолжительный/30 мин) | 7.5/11 | kW |
| Макс. крутящий момент шпинделя | 70 | Nm |
| Макс. частота вращения шпинделя | 5,000 | rpm |
| Способ смазки подшипников шпинделя | прецизионные шарикоподшипники с пожизненной смазкой | — |
Револьверная головка
| Параметр | Значение | Единица изм. |
|---|---|---|
| Число позиций револьверной головки | 12 | поз. |
| Стандарт интерфейса револьверной головки | VDI30 | — |
| Тип револьверной головки | сервогидравлическая револьверная головка | — |
Инструментальный магазин
| Параметр | Значение | Единица изм. |
|---|---|---|
| Тип хвостовика инструмента | квадратная державка резца □20 / расточной резецφ32 | mm |
Направляющие
| Параметр | Значение | Единица изм. |
|---|---|---|
| Тип направляющих | линейные роликовые направляющие | — |
Точность
| Параметр | Значение | Единица изм. |
|---|---|---|
| Точность позиционирования по осям X/Z (VDI 3441) | ≤6/8 | мкм |
| Точность повторного позиционирования по осям X/Z (VDI 3441) | ≤4/5 | мкм |
Система ЧПУ
| Параметр | Значение | Единица изм. |
|---|---|---|
| Объём бака гидросистемы | 20 | L |
| Макс. давление гидросистемы | 55 | bar |
Измерительные системы
| Параметр | Значение | Единица изм. |
|---|---|---|
| Контроль положения | абсолютный энкодер | — |
Электроприводы и двигатели
| Параметр | Значение | Единица изм. |
|---|---|---|
| Способ передачи | ШВП с предварительным натягом (двухопорная) | — |
Электропитание
| Параметр | Значение | Единица изм. |
|---|---|---|
| Установленная мощность станка | 20 | kVA |
| Номинальное рабочее напряжение | 3ф.400V±10% | V |
| Рабочая частота | 50/60 | Hz |
| Номинальный ток | 50 | A |
Пневматическая система
| Параметр | Значение | Единица изм. |
|---|---|---|
| Давление / расход воздуха | 6bar / 15m³/h | — |
Система охлаждения (СОЖ)
| Параметр | Значение | Единица изм. |
|---|---|---|
| Объём бака СОЖ | 100 | L |
| Мощность насоса охлаждения | 0.85 | kW |
| Давление/производительность насоса охлаждения | 5bar / 20L/min | — |
Система смазки
| Параметр | Значение | Единица изм. |
|---|---|---|
| Способ смазки | автоматическая централизованная смазка | — |
Удаление стружки
| Параметр | Значение | Единица изм. |
|---|---|---|
| Тип устройства удаления стружки | цепной стружкоуборочный конвейер справа + тележка для стружки | — |
| Масса станка (нетто, с устройством удаления стружки) | ≈2800 | kg |
| Направление удаления стружки | удаление стружки вправо | — |
Условия эксплуатации
| Параметр | Значение | Единица изм. |
|---|---|---|
| Температура рабочей среды | 15~35 | ℃ |
| Макс. относительная влажность | ≤75 | % |
| Приёмочные стандарты | VDI 3441стандарт точности | — |
Габариты и масса
| Параметр | Значение | Единица изм. |
|---|---|---|
| Габаритные размеры (Д×Ш×В) | 2400×1480×1750 | mm |
Преимущества по сравнению с типовыми решениями
- Наклонная рабочая зона обеспечивает более удобное удаление стружки.
- Жесткая конструкция ориентирована на стабильную обработку при серийной загрузке.
- Возможна адаптация оснастки и инструмента под технологию заказчика.
Области применения
Точение валов, втулок, фланцев, дисков и корпусных деталей для автомобильной промышленности, гидравлики, нефтегазового оборудования и общего машиностроения.
Примечание по комплектации: В базе для этого типа оборудования указана необходимость проверки конфигурации. Перед заказом параметры и состав поставки должны быть подтверждены в техническом предложении.
Производственная площадка и инженерная команда DRC Machinery
Следующие фотографии показывают производственный участок и работу специалиста DRC Machinery. Это общие материалы о компании: оборудование на снимках не является станком, описанным на этой странице, и фотографии не подтверждают его сборку или испытания.
Контроль качества и согласование приёмки
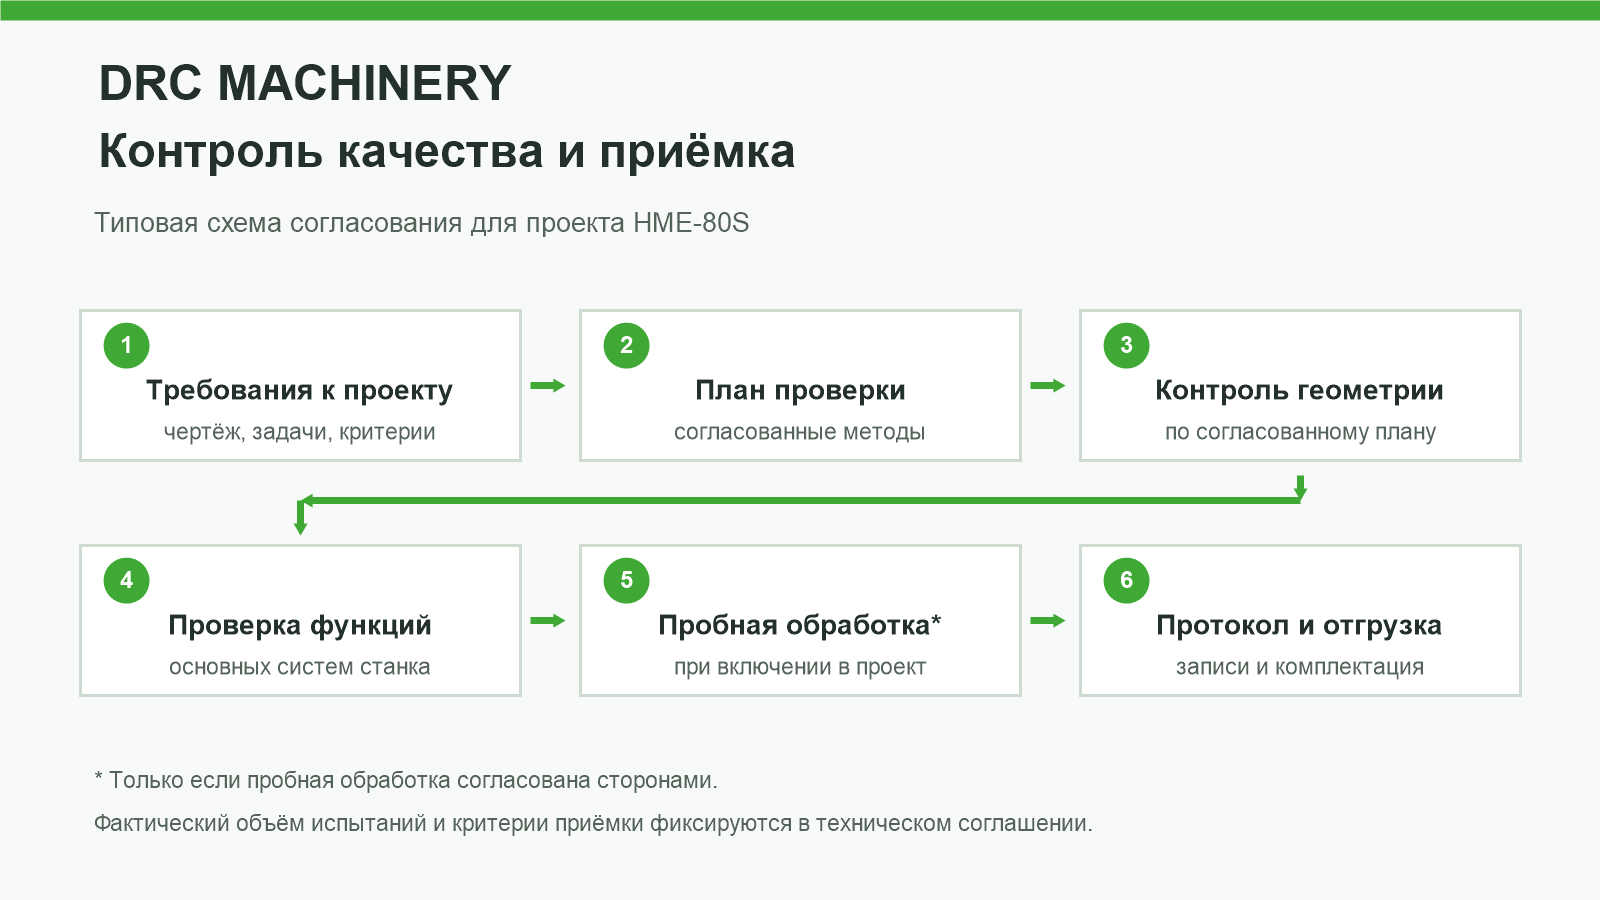
Фотографии ключевых узлов, сборки и испытаний конкретного станка предоставляются только при наличии соответствующих проектных материалов.
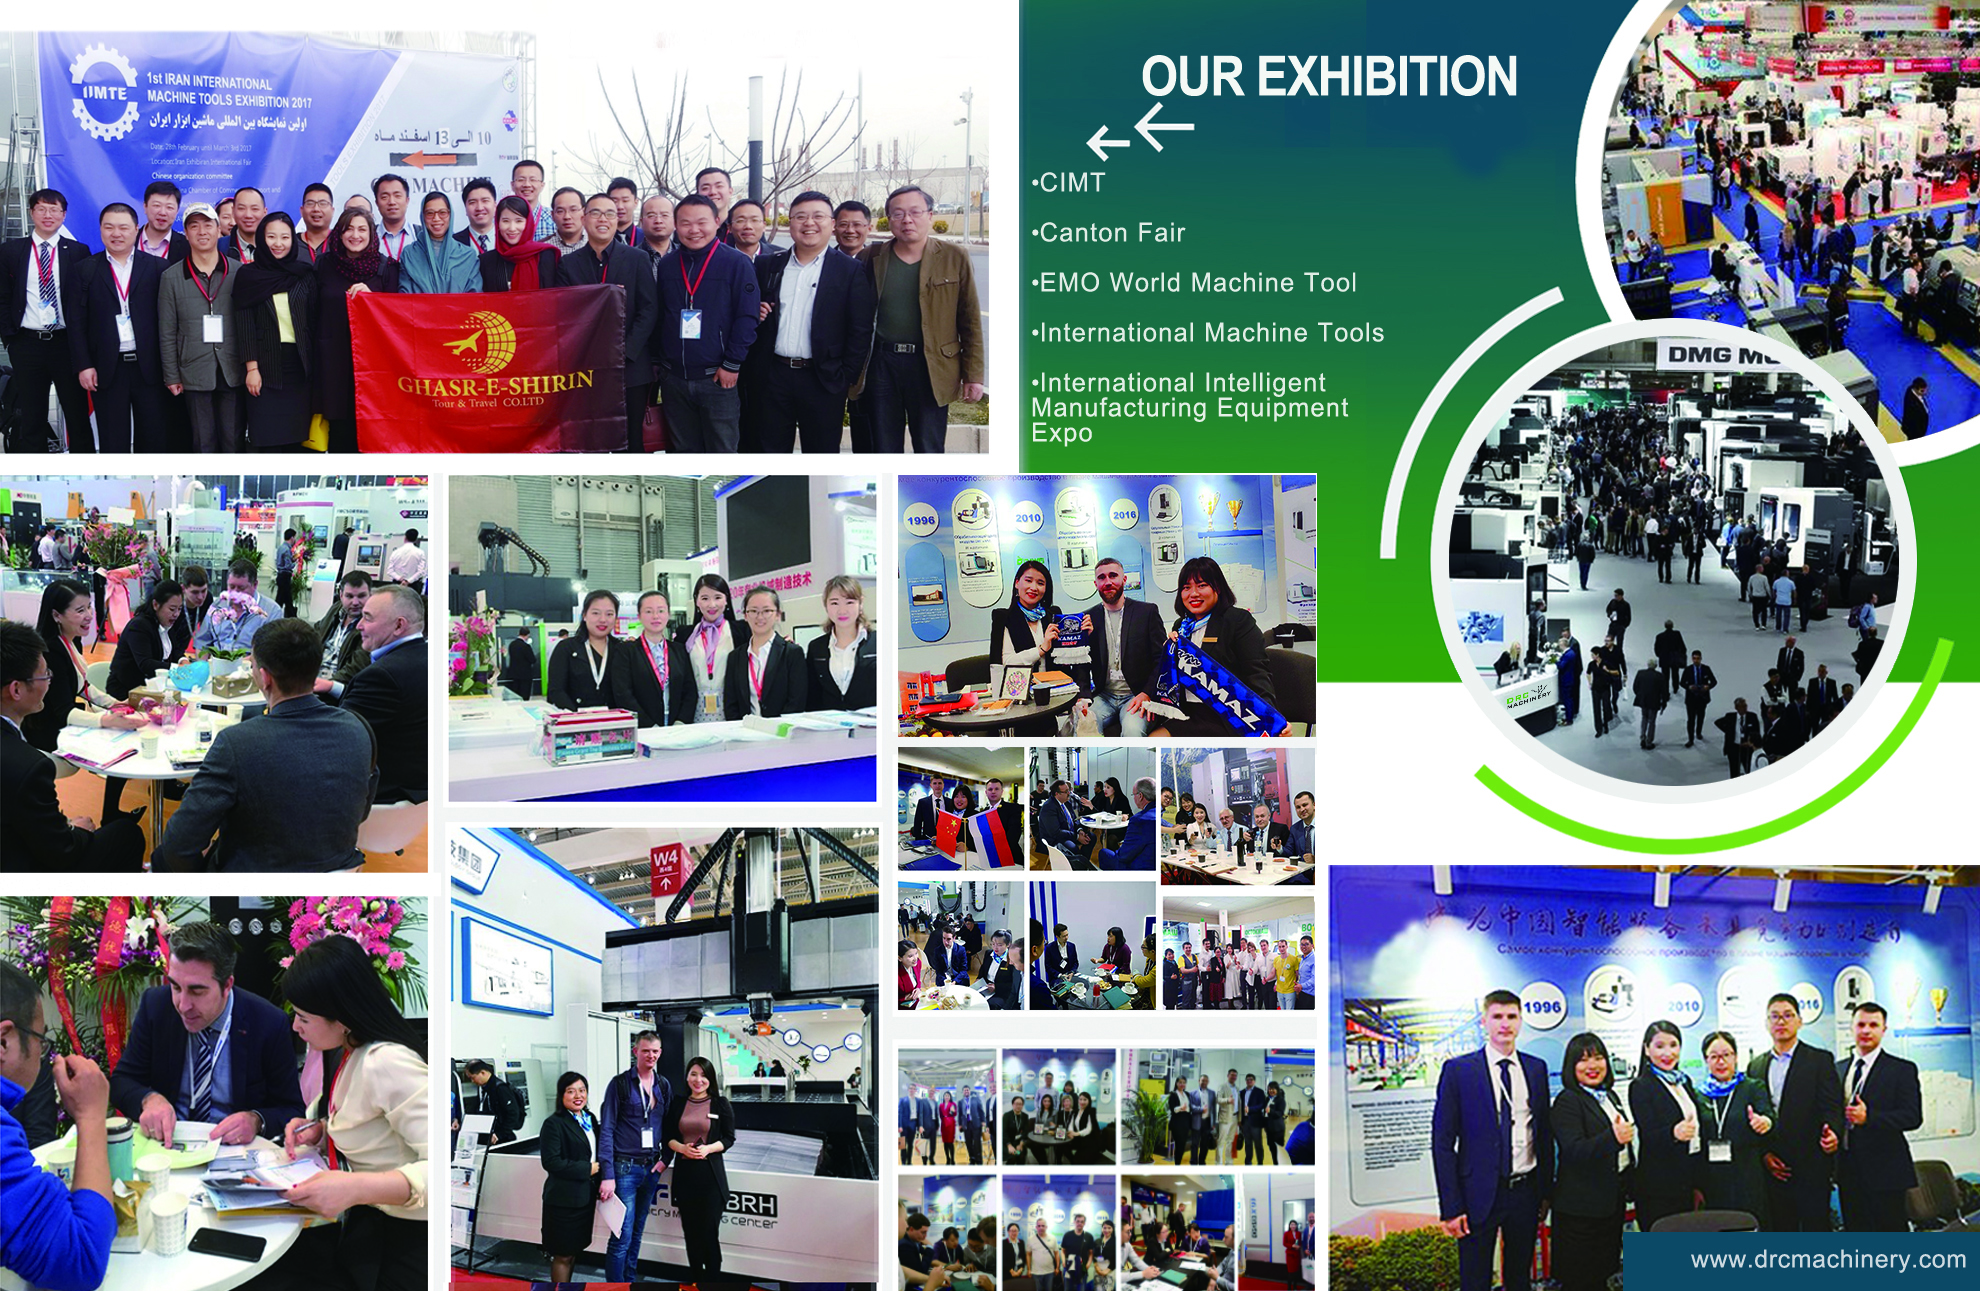
DRC Machinery на отраслевых выставках
Упаковка и отгрузка оборудования
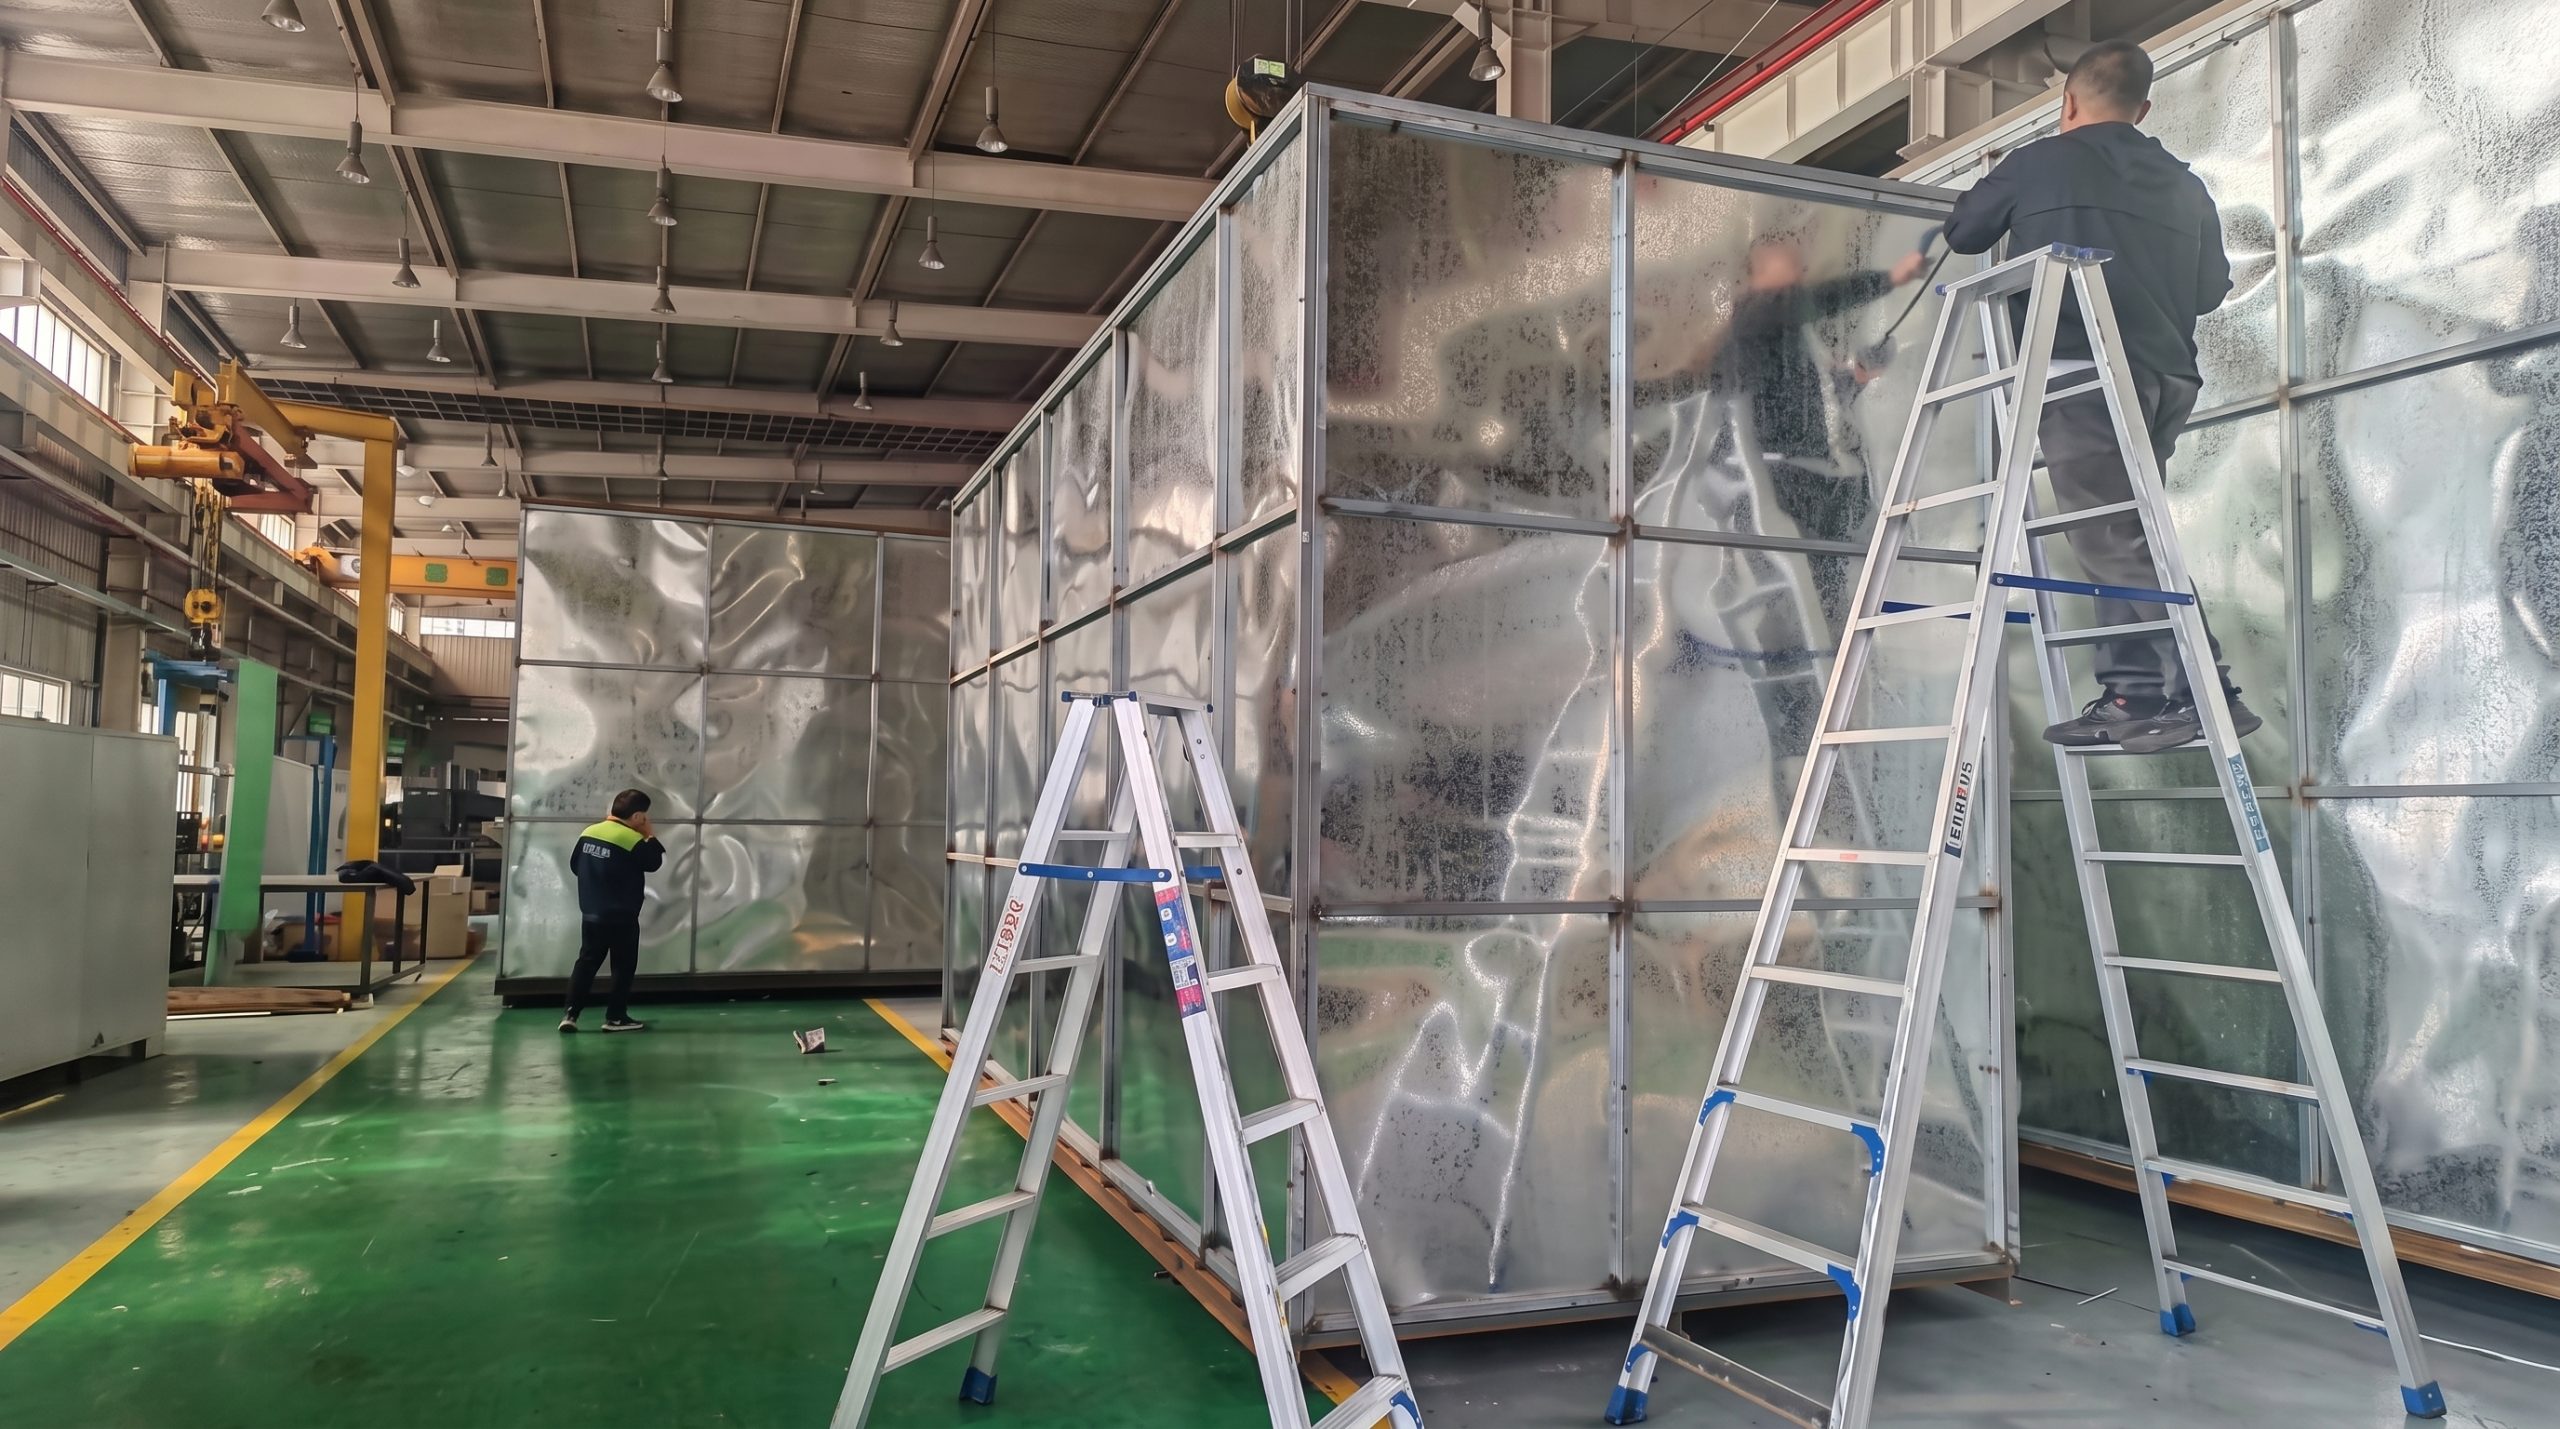
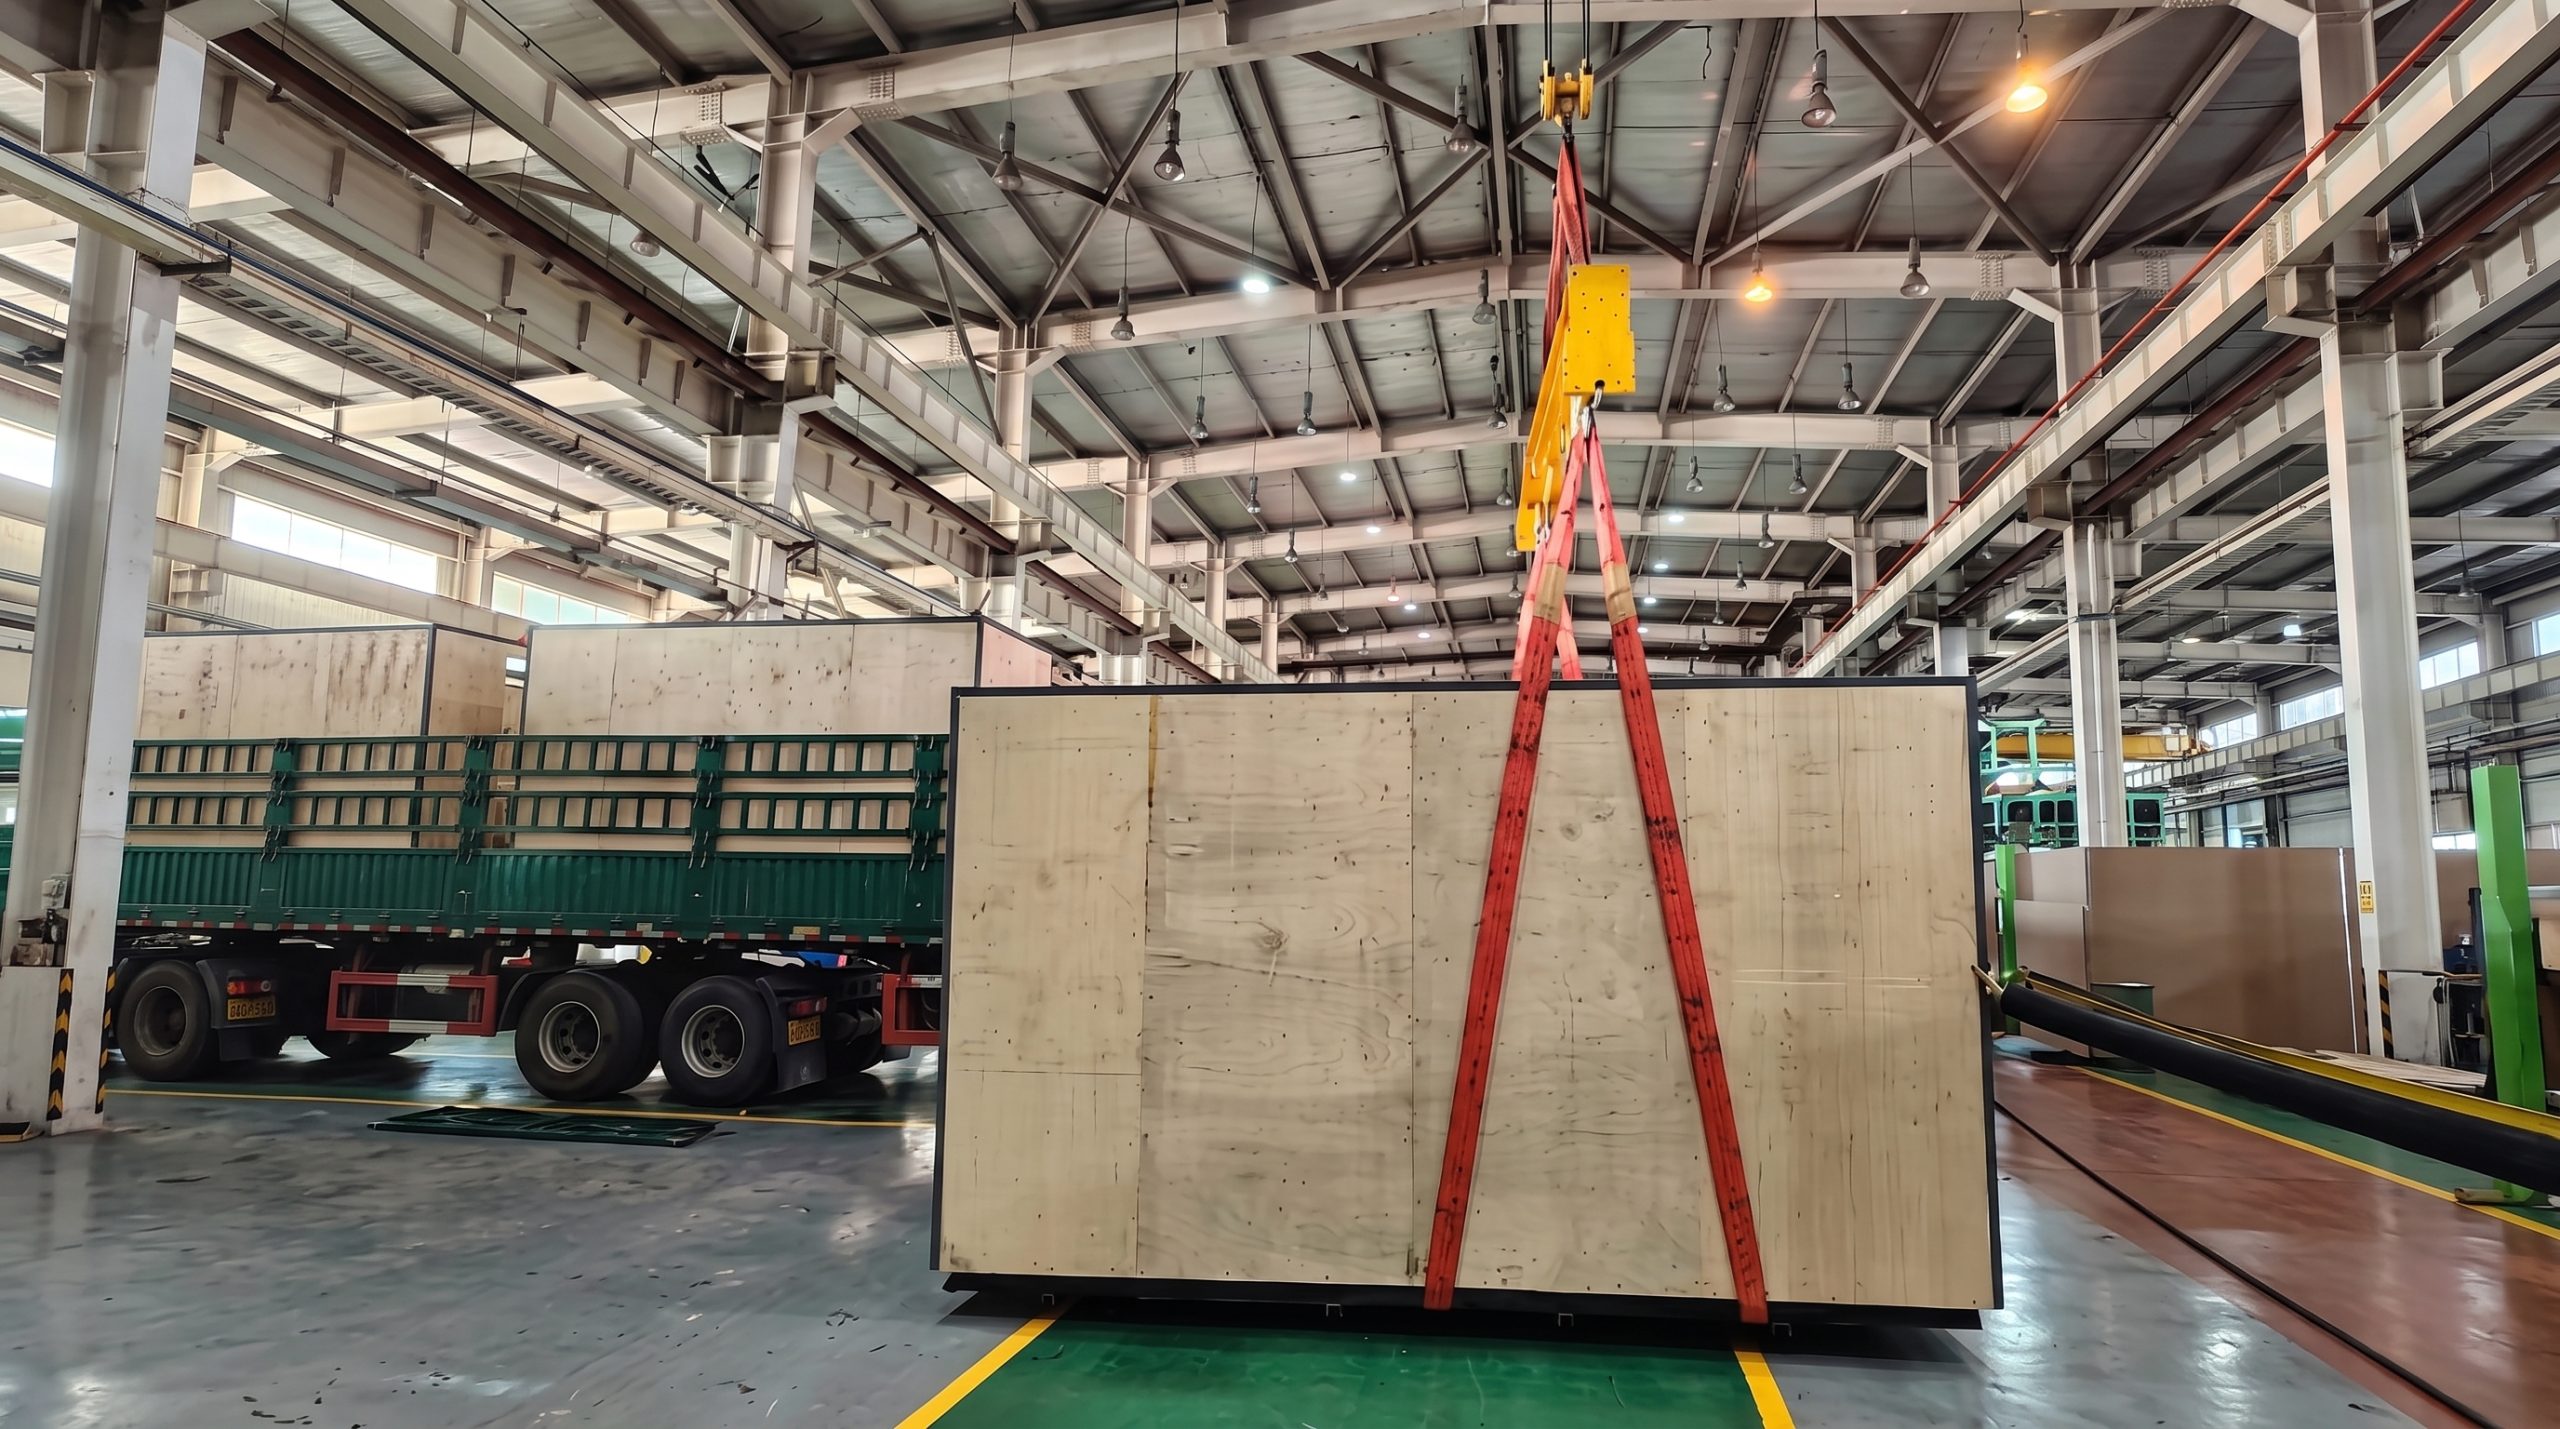
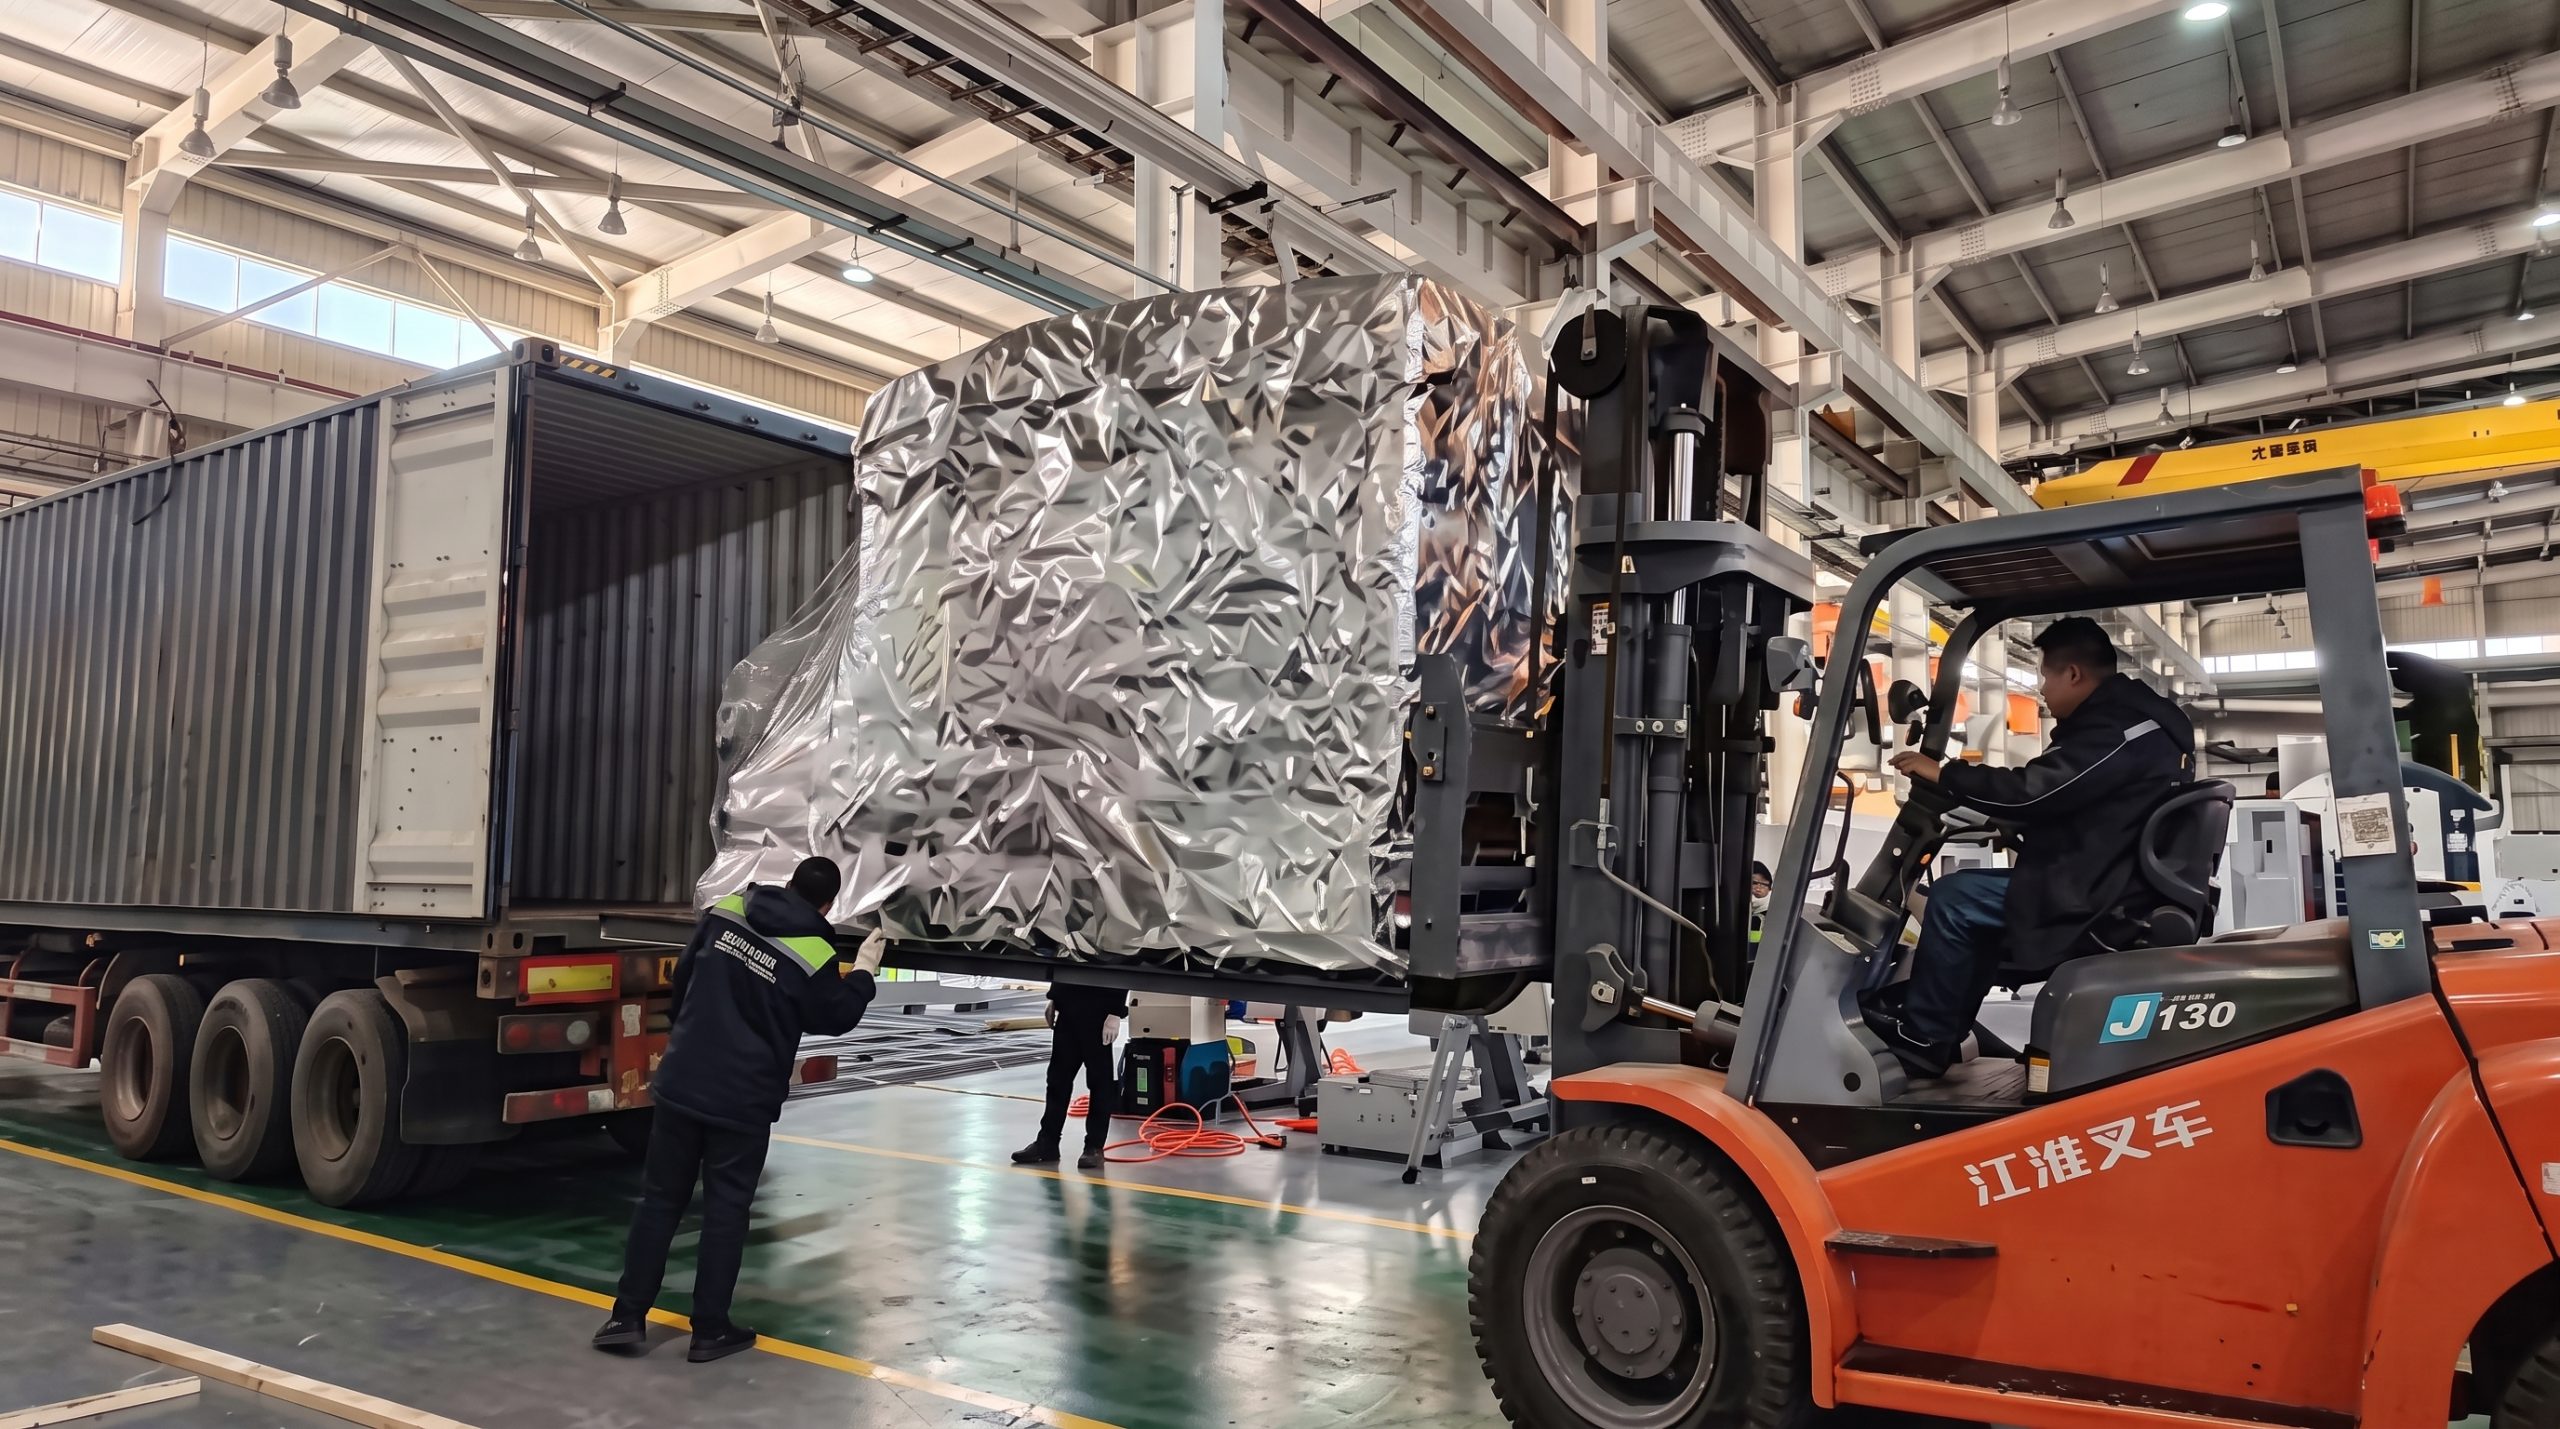
Ниже показаны общие фотографии подготовки оборудования DRC Machinery к международной перевозке. Они не подтверждают отгрузку модели, описанной на этой странице.
Поставка, документация и сервисная поддержка
Фотографии упаковки и отгрузки на этой странице показывают общий процесс DRC Machinery и не подтверждают отправку именно данной модели. Способ защиты, упаковки и перевозки согласовывается для конкретного заказа.
Состав технической документации, условия установки и пусконаладки, формат обучения, удалённой поддержки и поставки запасных частей определяются в коммерческом предложении и договоре. Сроки, стоимость выезда специалиста и гарантийные обязательства также согласовываются по проекту.
Поставка, установка и послепродажная поддержка
Сколько времени занимает поставка оборудования после оформления заказа?
Срок поставки зависит от модели, комплектации и дополнительных требований. После согласования технических условий мы укажем сроки производства, проверки, упаковки и отгрузки в коммерческом предложении.
Вы организуете экспортную упаковку и международную доставку?
Упаковку и международную доставку можно согласовать для конкретного заказа. Способ упаковки, маршрут, стоимость и ответственность сторон указываются в коммерческом предложении и договоре.
Вы предоставляете помощь при установке и пусконаладке?
В зависимости от модели оборудования и страны установки мы можем обсудить удалённое сопровождение или выезд специалиста. Объём работ, требования к площадке и расходы согласовываются до оформления заказа.
Проводите ли вы обучение операторов?
Обучение операторов может быть предусмотрено в рамках проекта. Его формат, содержание, язык, место проведения и стоимость согласовываются отдельно и указываются в коммерческом предложении или договоре.
Можно ли получить удалённую техническую поддержку при неисправности?
Да, вы можете направить нам описание неисправности, модель станка и сообщение об ошибке. Наши специалисты изучат информацию и предложат дальнейшие действия. Условия технической поддержки определяются договором.
Как заказать расходные материалы и запасные части?
Сообщите нам модель и серийный номер станка, а также название или фотографию нужной детали. Мы проверим совместимость, наличие, стоимость и возможный срок поставки, после чего направим предложение.
Каков гарантийный срок и что покрывает гарантия?
Гарантийный срок, дата его начала, а также перечень покрываемых компонентов и работ указываются в договоре на конкретное оборудование. Условия поставки запасных частей и сервисного обслуживания также зависят от страны установки.
Часто задаваемые вопросы
Можно ли обработать мою деталь на этом станке?
Для подтверждения отправьте чертеж, материал, размеры заготовки, допуски и требуемые операции.
Какая система ЧПУ доступна?
Система ЧПУ и конкретная комплектация должны быть согласованы в техническом предложении.
Как получить точное техническое предложение на
Отправьте чертеж детали, материал, размеры заготовки, допуски, требуемые операции и плановый объем производства. Инженеры DRC Machinery проверят процесс и предложат подходящую конфигурацию.
\n
Запросить техническое предложение
Отправьте чертёж детали, материал, размеры и массу заготовки, перечень операций, ключевые допуски, планируемый объём выпуска и страну поставки. Техническая команда проверит применимость конфигурации и подготовит предложение для вашего проекта.
связаться с нами
Сопутствующие популярные продукты
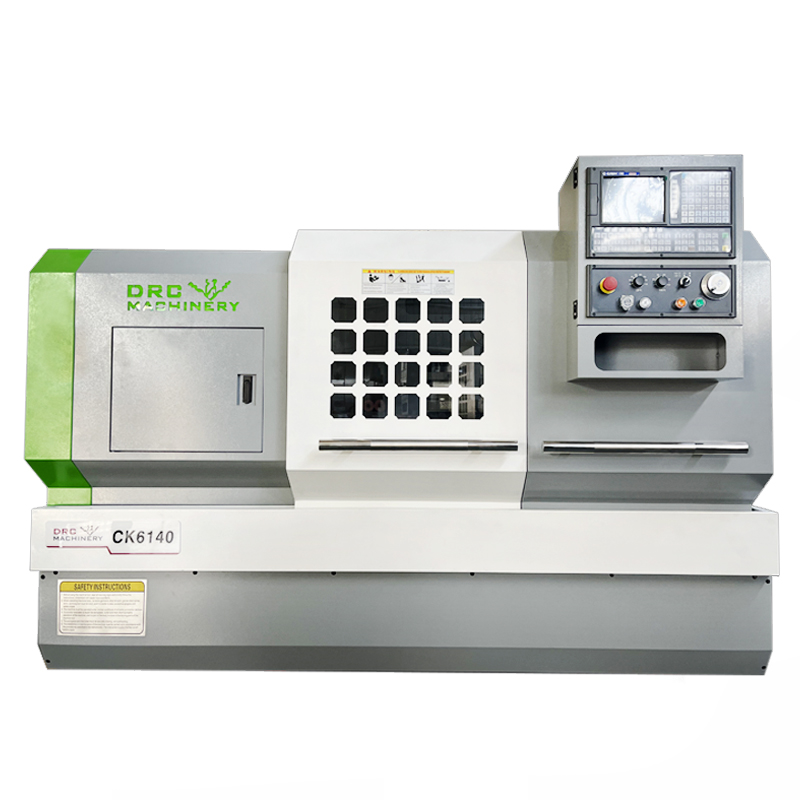
CK6150 Токарный станок с ЧПУ с плоской станиной
Дешевый токарный станок CK6150 Интегральная станина Жесткий рельс Токарный станок с ЧПУ Горизонтальный токарный станок с плоской станиной Основные преимущества Высокая точность Максимальная длина заготовки (мм) 1000 Напряжение 220/380 В Система ЧПУ ЧПУ Гуанчжоу Точность позиционирования (мм) ±0,03 Количество осей 2 Тип Горизонтальный Гарантия 1,5 года Количество шпинделей Однофазный Точность повторного позиционирования (мм) ±0,01 Мощность обработки Средние размеры Максимальный вес заготовки между двумя центрами (кг) 300 Шпиндельный двигатель 11 кВт Ход по оси x (мм) 300 мм Ход по оси Z (мм) 1000 мм Количество станций держателей инструмента 4 Вес (кг) 3150 Ширина направляющих (мм) 400 мм Место происхождения Ляонин, Китай Размеры (Д×Ш×В) 3750*1700*1820 Бренд DRC Модель ck6150 Отчет о механических испытаниях Доступно Видео заводского контроля Доступно Предоставлено Тип машины Швейцарский тип токарного станка с ЧПУ Имя Токарный станок с ЧПУ CK6150 Токарный станок Горизонтальный станок с плоской станиной Тип продукта Автоматический токарный станок с ЧПУ Точность Токарный станок высокой точности Система управления GSK SIEMENS FANUC Токарный станок по металлу Отверстие шпинделя 82 мм Токарный станок по металлу Максимальная длина обработки 1000 мм Токарный станок с ЧПУ Функции Обработка металла Токарный станок X/z-оси перемещения 300/1000 мм Токарный станок с ЧПУ Максимальный диаметр точения 500 мм Горизонтальный токарный станок с ЧПУ по металлу
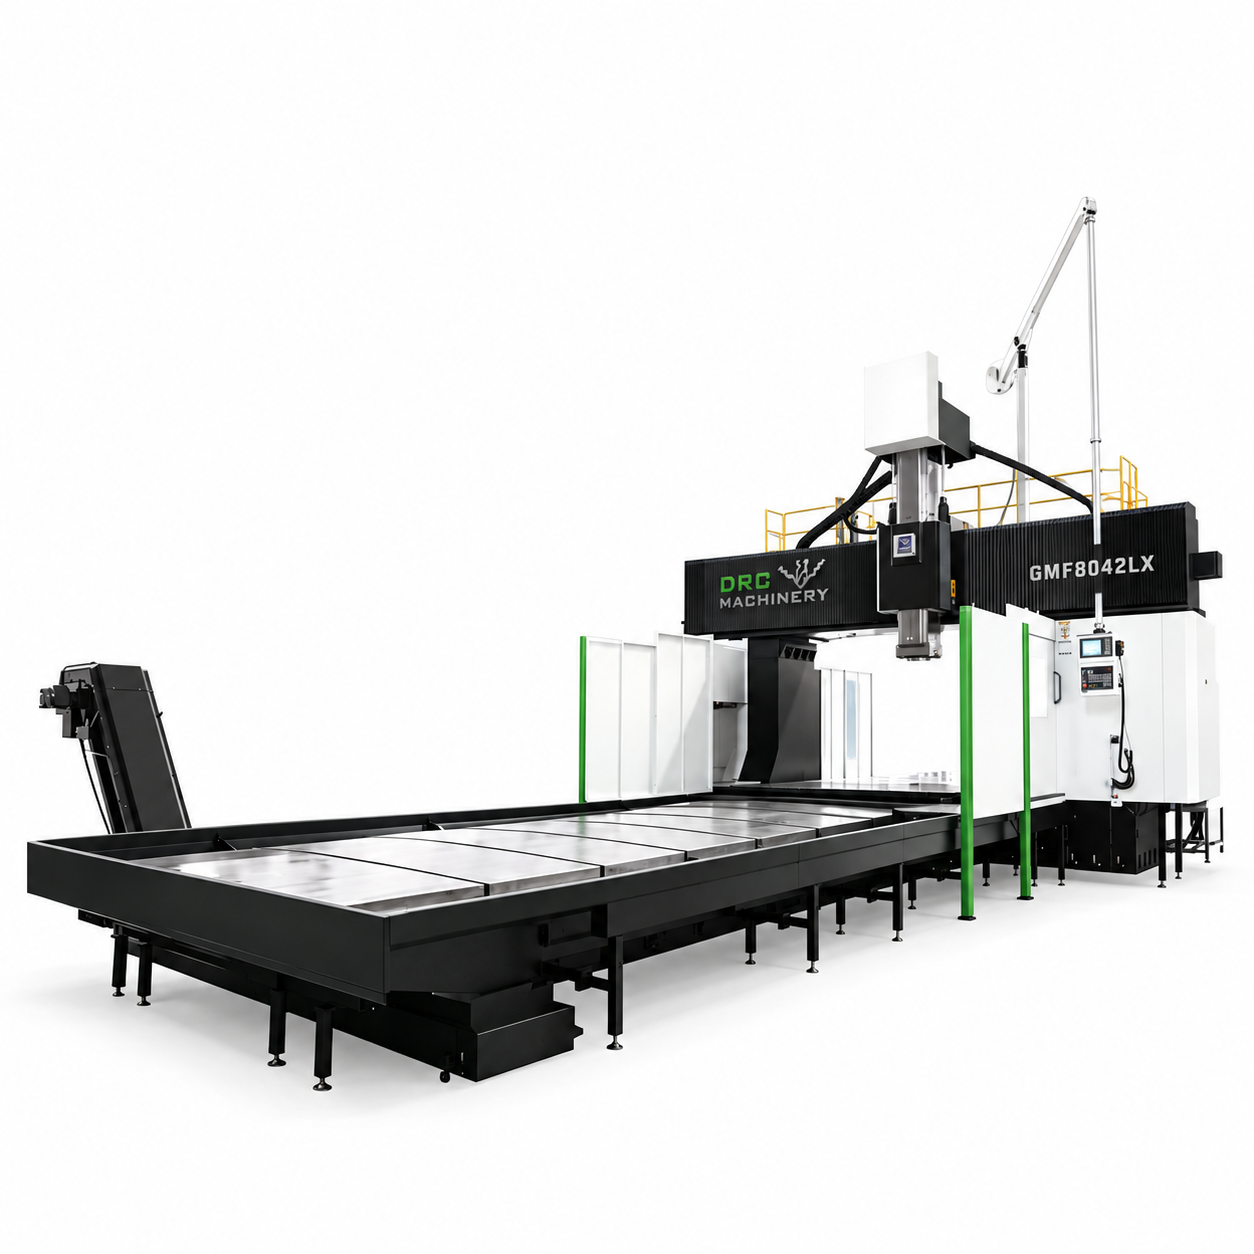
Портальный фрезерный центр GMF8042LX
Основные преимущества GMF8042LX GMF8042LX предназначен для обработки сложных поверхностей и крупн...
Высокоточный швейцарский токарный станок RC206
Швейцарский токарный станок RC206, биение шпинделя ≤ 0,002 мм, точность повторного позиционирования ≤ 0,003 мм, максимальная скорость 10000 об/мин, использует систему FANUC/SYNTEC, восьмиосевую связь, может выполнять точение, фрезерование, сверление и нарезание резьбы в композитных материалах. Швейцарский токарный станок RC206 использует чугунный корпус Meehanite + импортные подшипники NSK/направляющие Hiwin, гибкое переключение режимов направляющей втулки/без направляющей втулки, подходит для точной обработки пруткового проката φ20 мм, детали международного качества, обеспечивает непрерывное производство 7×24 часа и предоставляет эффективные решения для точного производства.
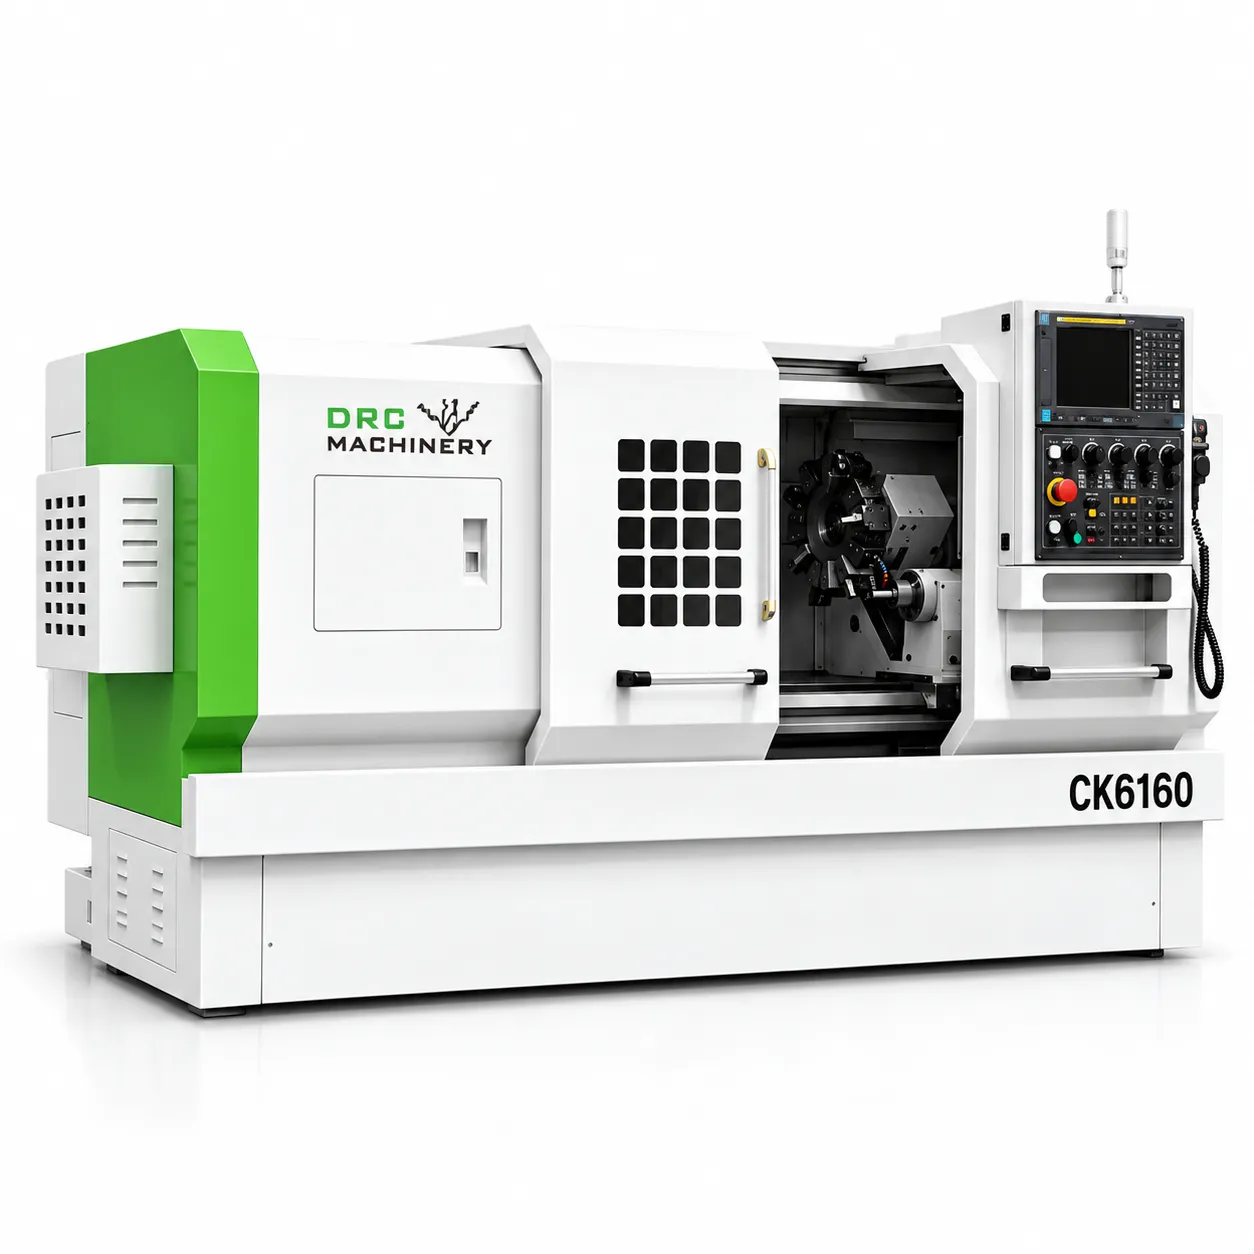
Горизонтальный токарный станок CK6160
Основные преимущества CK6160 Общие сведения Модель оборудования: CK6160 Серия оборудования: Сери...
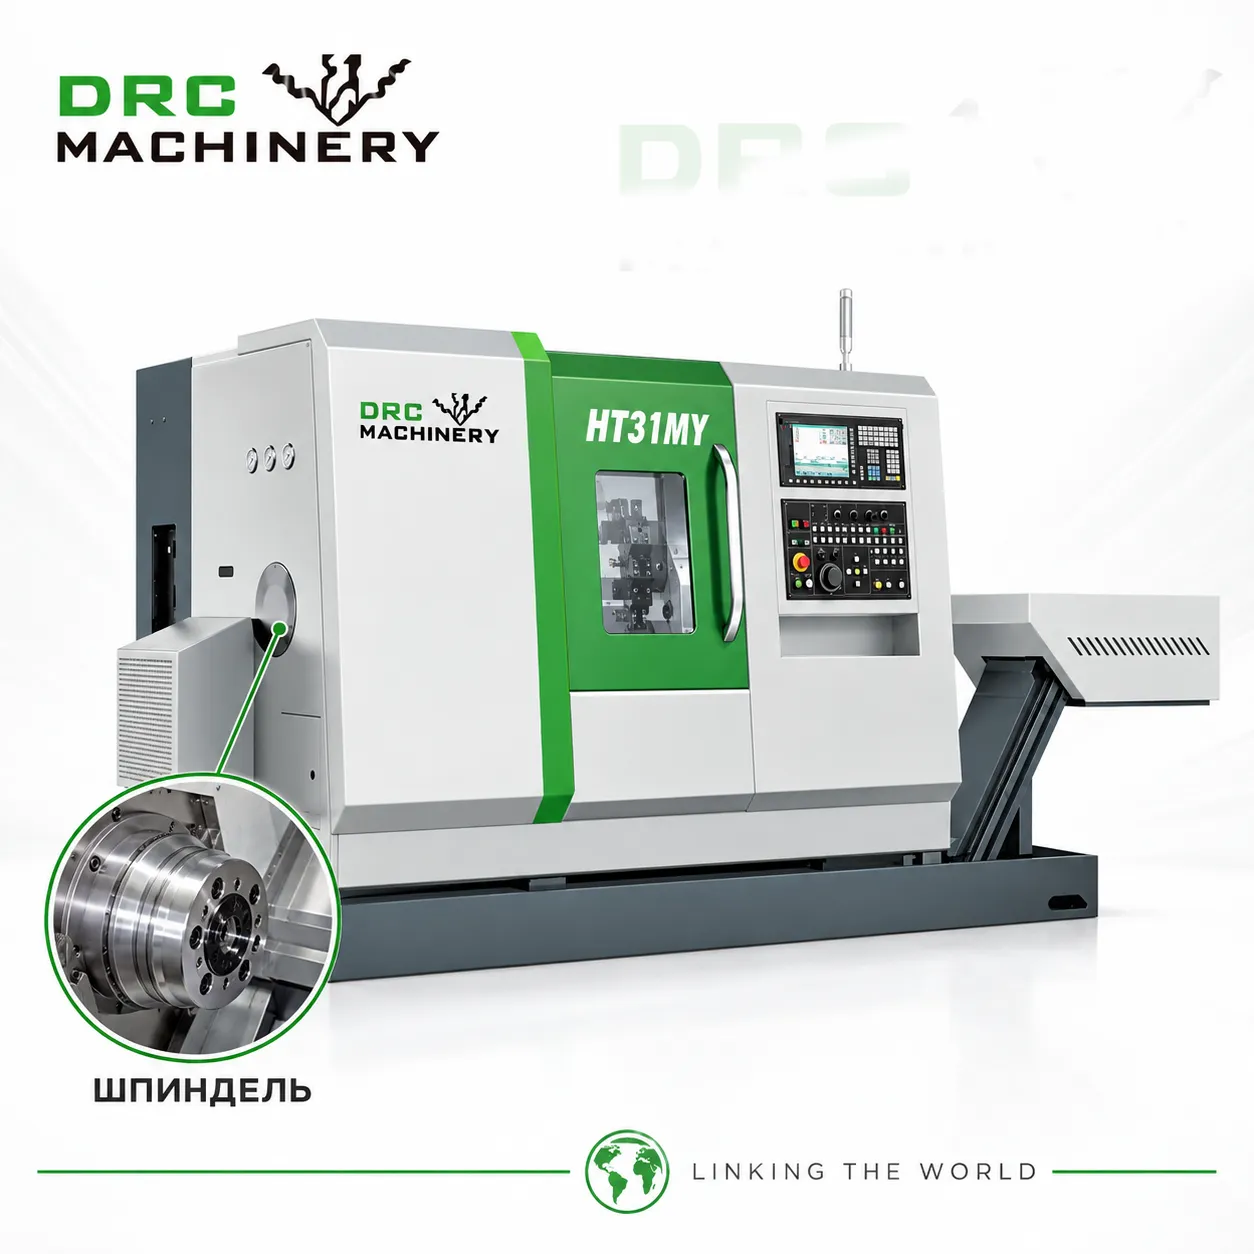
Токарный центр с ЧПУ HT31MY
Основные преимущества HT31MY HT31MY — токарный центр для стабильной обработки деталей в производс...
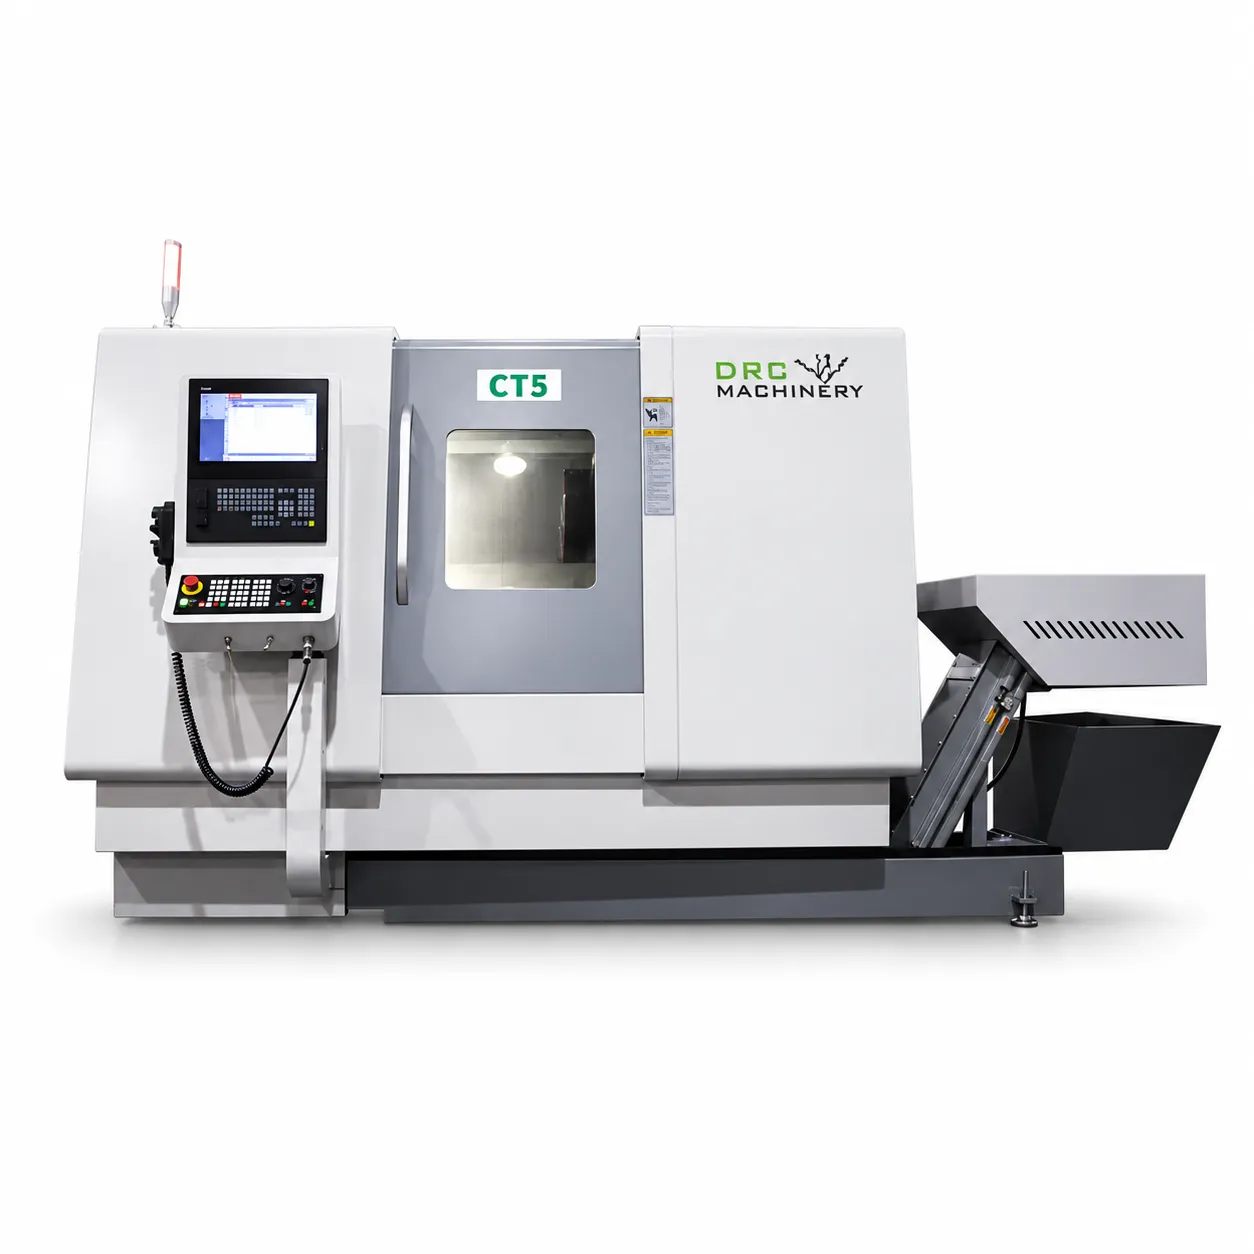
Токарно-фрезерный центр CT5
Технические характеристики CT5 Рабочая зона / размеры обработки Параметр Значение Единица изм...
Горизонтальный обрабатывающий центр DRC DHM80
Горизонтальный обрабатывающий центр DHM80, оснащенный системой FANUC 0i MF, высокоточным индексным столом 0,001°, точностью позиционирования 0,012 мм, точностью повторного позиционирования 0,008 мм, скоростью шпинделя 6000 об/мин. Инструментальный магазин 40T поддерживает инструменты весом до 25 кг, позитивная Т-образная конструкция с высокопрочными чугунными деталями и роликовыми линейными направляющими, жесткость и точность. Подходит для автомобилестроения, пресс-форм, оборудования и других областей, поддерживает четырехосевое соединение и многоцикловую обработку, стандартную автоматическую смазку, удаление стружки и другие системы, обеспечивает профессиональное обучение и идеальное послепродажное обслуживание, а также обеспечивает эффективную и точную обработку.
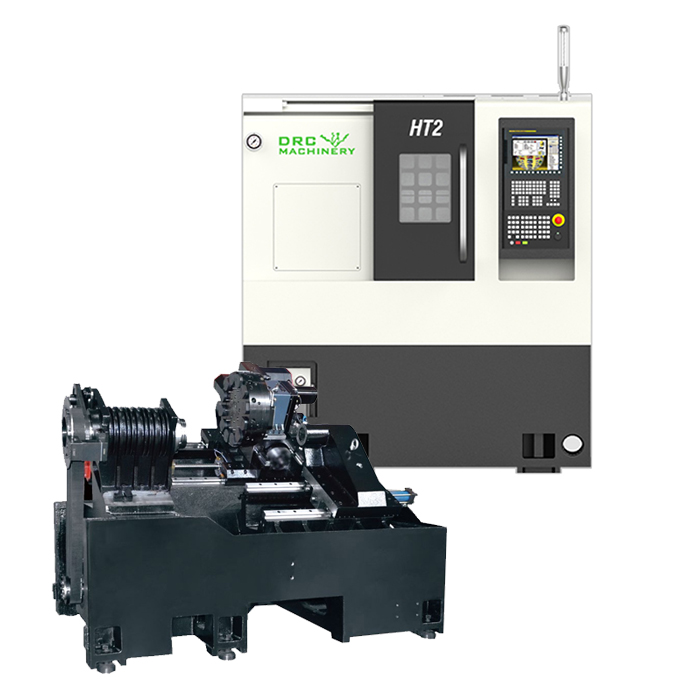
Немецкий малогабаритный токарный станок с ЧПУ HT2
Германия Токарный станок для резки металла Хобби Мини Китай Двигатель Наклонная кровать Токарный станок с ЧПУ для продажи
China factory Big Spindle Bore Cnc Pipe Thread Lathe Qk1319 Pipe Threading Machine
China factory Big Spindle Bore Cnc Pipe Thread Lathe Qk1319 Pipe Threading Machine
VMC1580-Высокоточный вертикальный обрабатывающий центр VMC1580
Высокая точностьЧПУ FANUC 0i Mate MF Plus с точностью до ±0.008 мм и повторяемостью ±0.005 мм. Быстрая производительностьМагазин на 24 инструмента с временем смены 2.5 сек. НадежностьИспользование качественных компонентов (HIWIN, KENTURN, JINGQI).
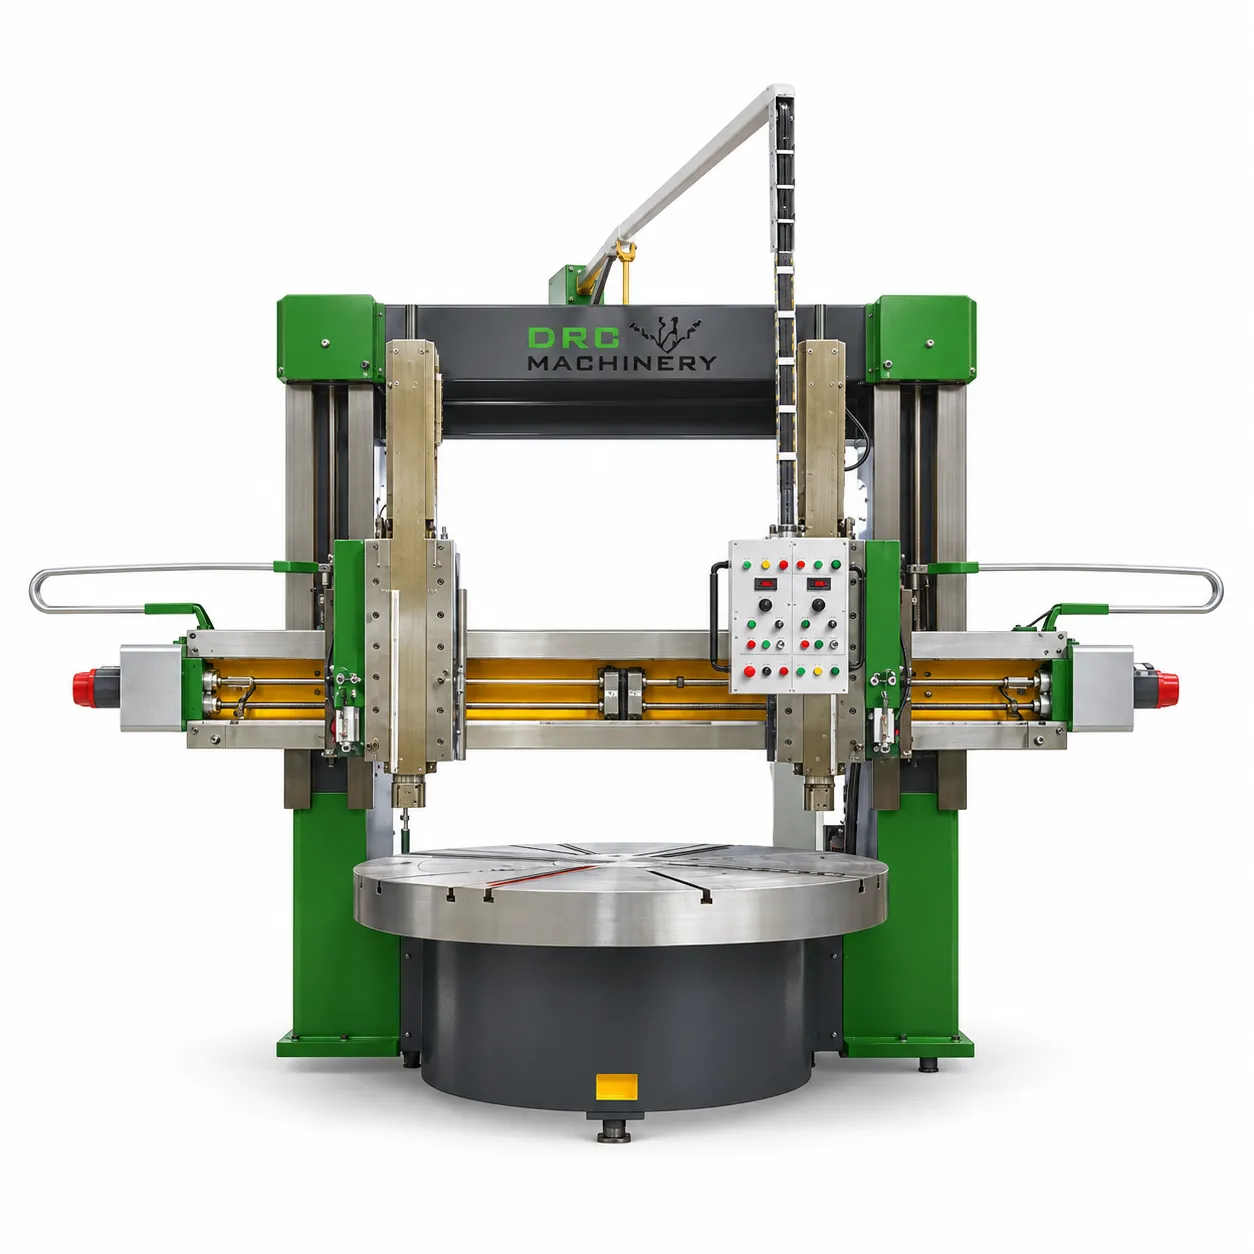
Вертикальный токарный станок C5231
Основные преимущества C5231 Основные сведения Модель оборудования: C5231 Серия оборудования: дву...
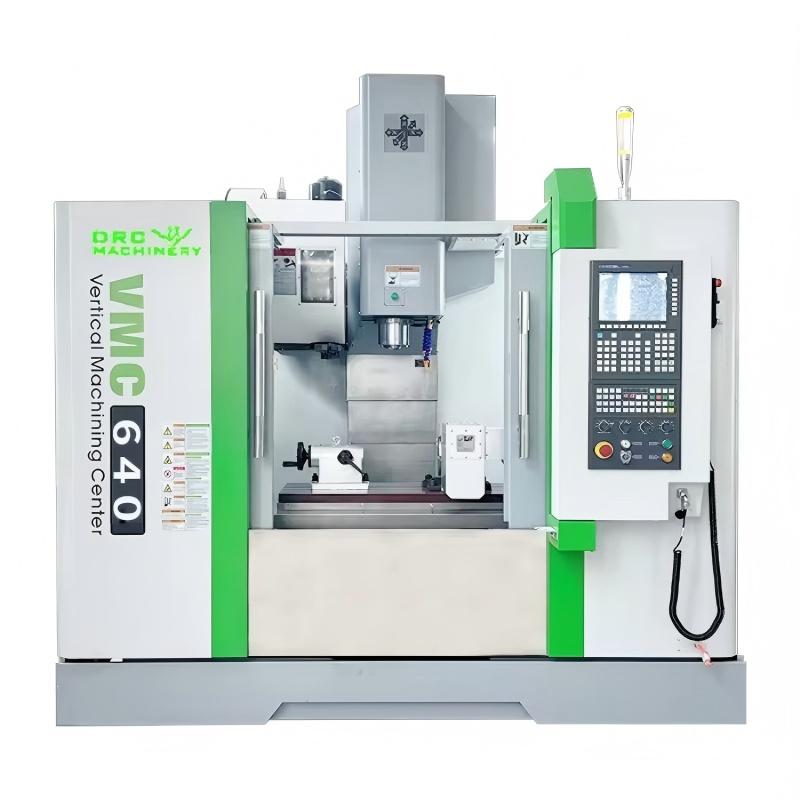
VMC640-Высокоточный вертикальный обрабатывающий центр VMC640
1. Жесткость и стабильность Чугун HT300 и ребристая конструкция обеспечивают высокую жесткость и точность. 2. Точность и производительность Шариковые направляющие и серводвигатели обеспечивают точность до ±0.008 мм и высокую скорость подачи. 3. Экологичность и обслуживание Автоматическая смазка и разделитель масла и воды увеличивают срок службы и защищают окружающую среду. VMC640 — оптимальное решение для точной и эффективной обработки.
Вертикальный токарный станок C/CK5220
C/CK5220 в основном состоит из верстака, основания верстака, колонны, поперечной балки и вертикального подручника. Основные части этого станка изготовлены из чугуна HT250 с использованием технологии смоляного песка и подвергнуты обработке старением (искусственное старение и вибрационное старение) после черновой обработки после литья. Качество литья надежное и не имеет трещин, пор, усадочных раковин или белой литой структуры. Отливка имеет стабильную структуру после обработки искусственным старением, что обеспечивает стабильность станка во время использования. Сертификат качества продукции содержит отчет об анализе химического состава расплавленного чугуна, отчет о термической обработке и кривую зависимости температуры от времени термической обработки.
твердосплавные сверла с внешним охлаждением диаметром 6.7 мм
Особенности целостных твердосплавов: Уникальная конструкция с углом свердлового конуса, а дуговая задняя грань обеспечивает высокую универсальность. Узкая ширина лигамента и крупный обратный конус эффективно предотвращают нагрев лигамента. Модель:RC-P-030-0670 Диаметр:6.7 Диаметр:34 Полная длина:79
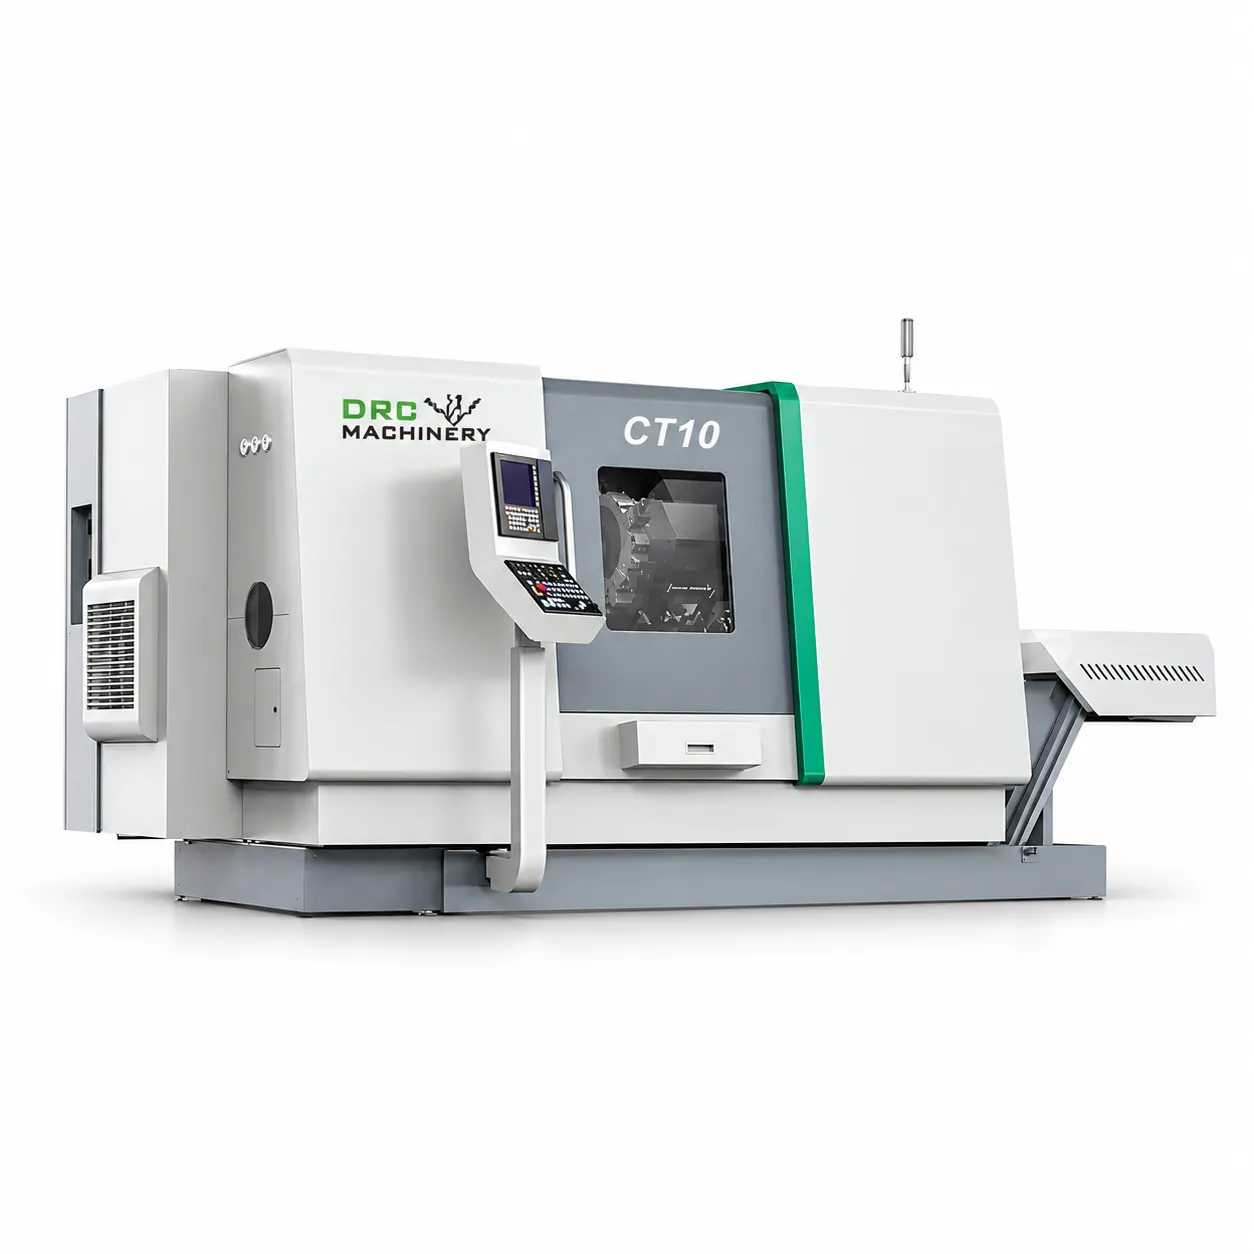
Токарно-фрезерный центр CT10
Технические характеристики CT10 Рабочая зона / размеры обработки Параметр Значение Единица из...
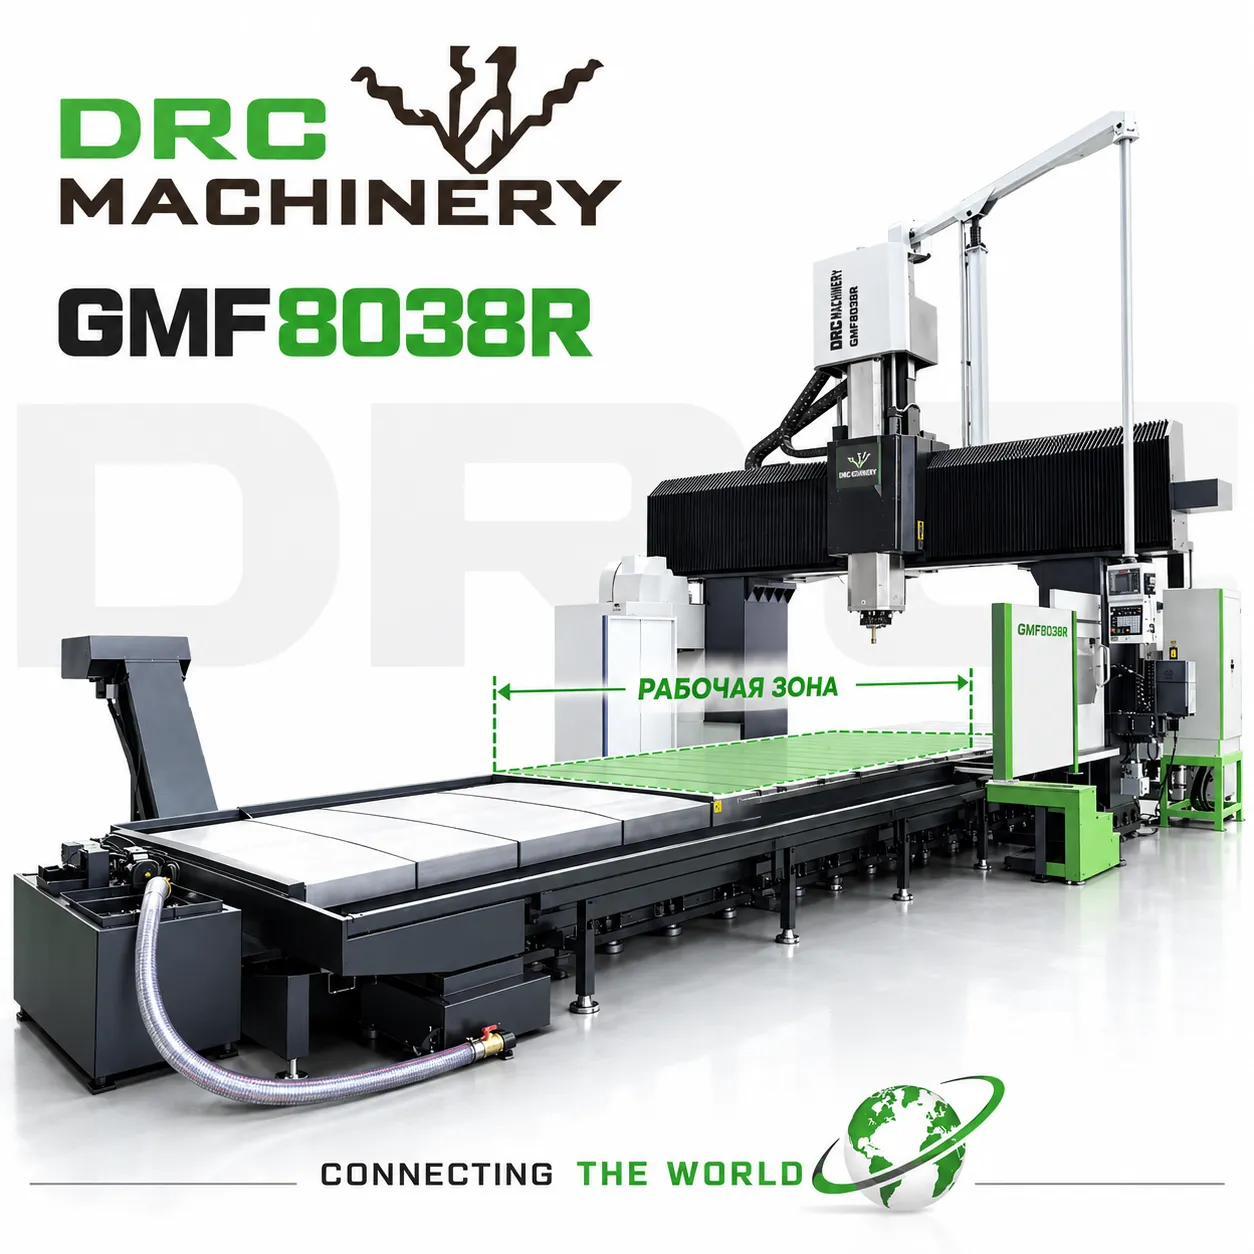
Портальный фрезерный центр GMF8038R
Основные преимущества GMF8038R GMF8038R предназначен для обработки крупных плит, рам, оснований и...
Пожалуйста, оставьте нам сообщение
-


-


-


-


QR-код для бизнес-консультации DRC в WeChat
